„Na tej drugiej trzeba ustawić inaczej”.
Dwie takie same linie produkują ten sam wyrób, ale wymagają innych nastaw temperatury. Doświadczony operator wie, co poprawić. Nowemu trzeba pokazać. Gdy pyta, dlaczego identyczne maszyny zachowują się inaczej, dowiaduje się, że każdą trzeba trochę poznać.
W ten sposób zakłócony pomiar przestaje być usterką wymagającą usunięcia. Staje się wiedzą praktyczną, przekazywaną kolejnym pracownikom. Technolog koryguje parametry, operator pilnuje efektu, a produkcja potwierdza, że przecież da się na tym pracować.
Zamiast poprawić instalację, podniesiono wymagania wobec obsługi.
To jeden z mniej widowiskowych skutków błędów w wyposażeniu elektrycznym maszyn. Nic nie musi się spalić. Zabezpieczenie nie musi zadziałać. Wystarczy, że przez źle poprowadzone przewody zakład codziennie płaci za dodatkową regulację, kontrolę i poprawianie procesu. Koszt trafia do czasu pracy ludzi, więc łatwo pomylić go z normalnym kosztem produkcji.
Z PN-EN 60204-1 ma to znacznie więcej wspólnego niż wygląd korytek w szafie. Błąd elektryczny może zmienić sposób użytkowania całej maszyny. Jeżeli wymusza częstszy dostęp do miejsca zagrożenia, podważa również założenia oceny ryzyka. Regulacja przewidziana raz w miesiącu i wykonywana co godzinę to istotna różnica — nawet gdy w dokumentacji obie mieszczą się pod tym samym słowem „regulacja”.
Podobną karierę robią inne zakładowe przekonania. Czerwony na kolumnie ma oznaczać każdy postój, bo kierownik chce widzieć, gdzie nie idzie produkcja. Różnicówek przy falownikach się nie stosuje, bo kiedyś sprawiały problemy. O układ sieci nikt nie pyta, skoro napięcie się zgadza, a przewód ochronny został podłączony.
Każde z tych wyjaśnień pozwala szybko zakończyć niewygodną rozmowę. Z czasem pytanie o podstawę techniczną zaczyna być odbierane jako brak doświadczenia pytającego.
Doświadczenie jest tu potrzebne właśnie po to, żeby odróżnić sprawdzone rozwiązanie od błędu, który wszyscy nauczyli się obsługiwać.
Numer normy w dokumentacji tego nie rozstrzygnie. Trzeba zajrzeć do instalacji, prześledzić działanie ochrony i zobaczyć, co ludzie faktycznie robią przy maszynie. Zwłaszcza to, czego miała od nich nie wymagać.
Najtrudniej usunąć usterkę, która zdążyła zostać firmowym standardem.
1. Technolog reguluje proces, który psuje instalacja
Technolog ma ustabilizować drugą linię. Dostaje wskazania temperatury, wyniki produkcji i możliwość zmiany parametrów. Na tej podstawie dobiera nastawy, które pozwalają uzyskać właściwy wyrób. Skoro trzeba je korygować, koryguje.
Przyczyna leży jednak w prowadzeniu przewodów pomiarowych obok przewodów silnikowych serwonapędów. Zakłócenia dostają się do toru termopary, a ich skutek pojawia się na panelu jako temperatura. Ten sam produkt wymaga więc innych ustawień nie dlatego, że odkryto nową właściwość materiału, lecz dlatego, że na jednej z linii gorzej wykonano instalację.
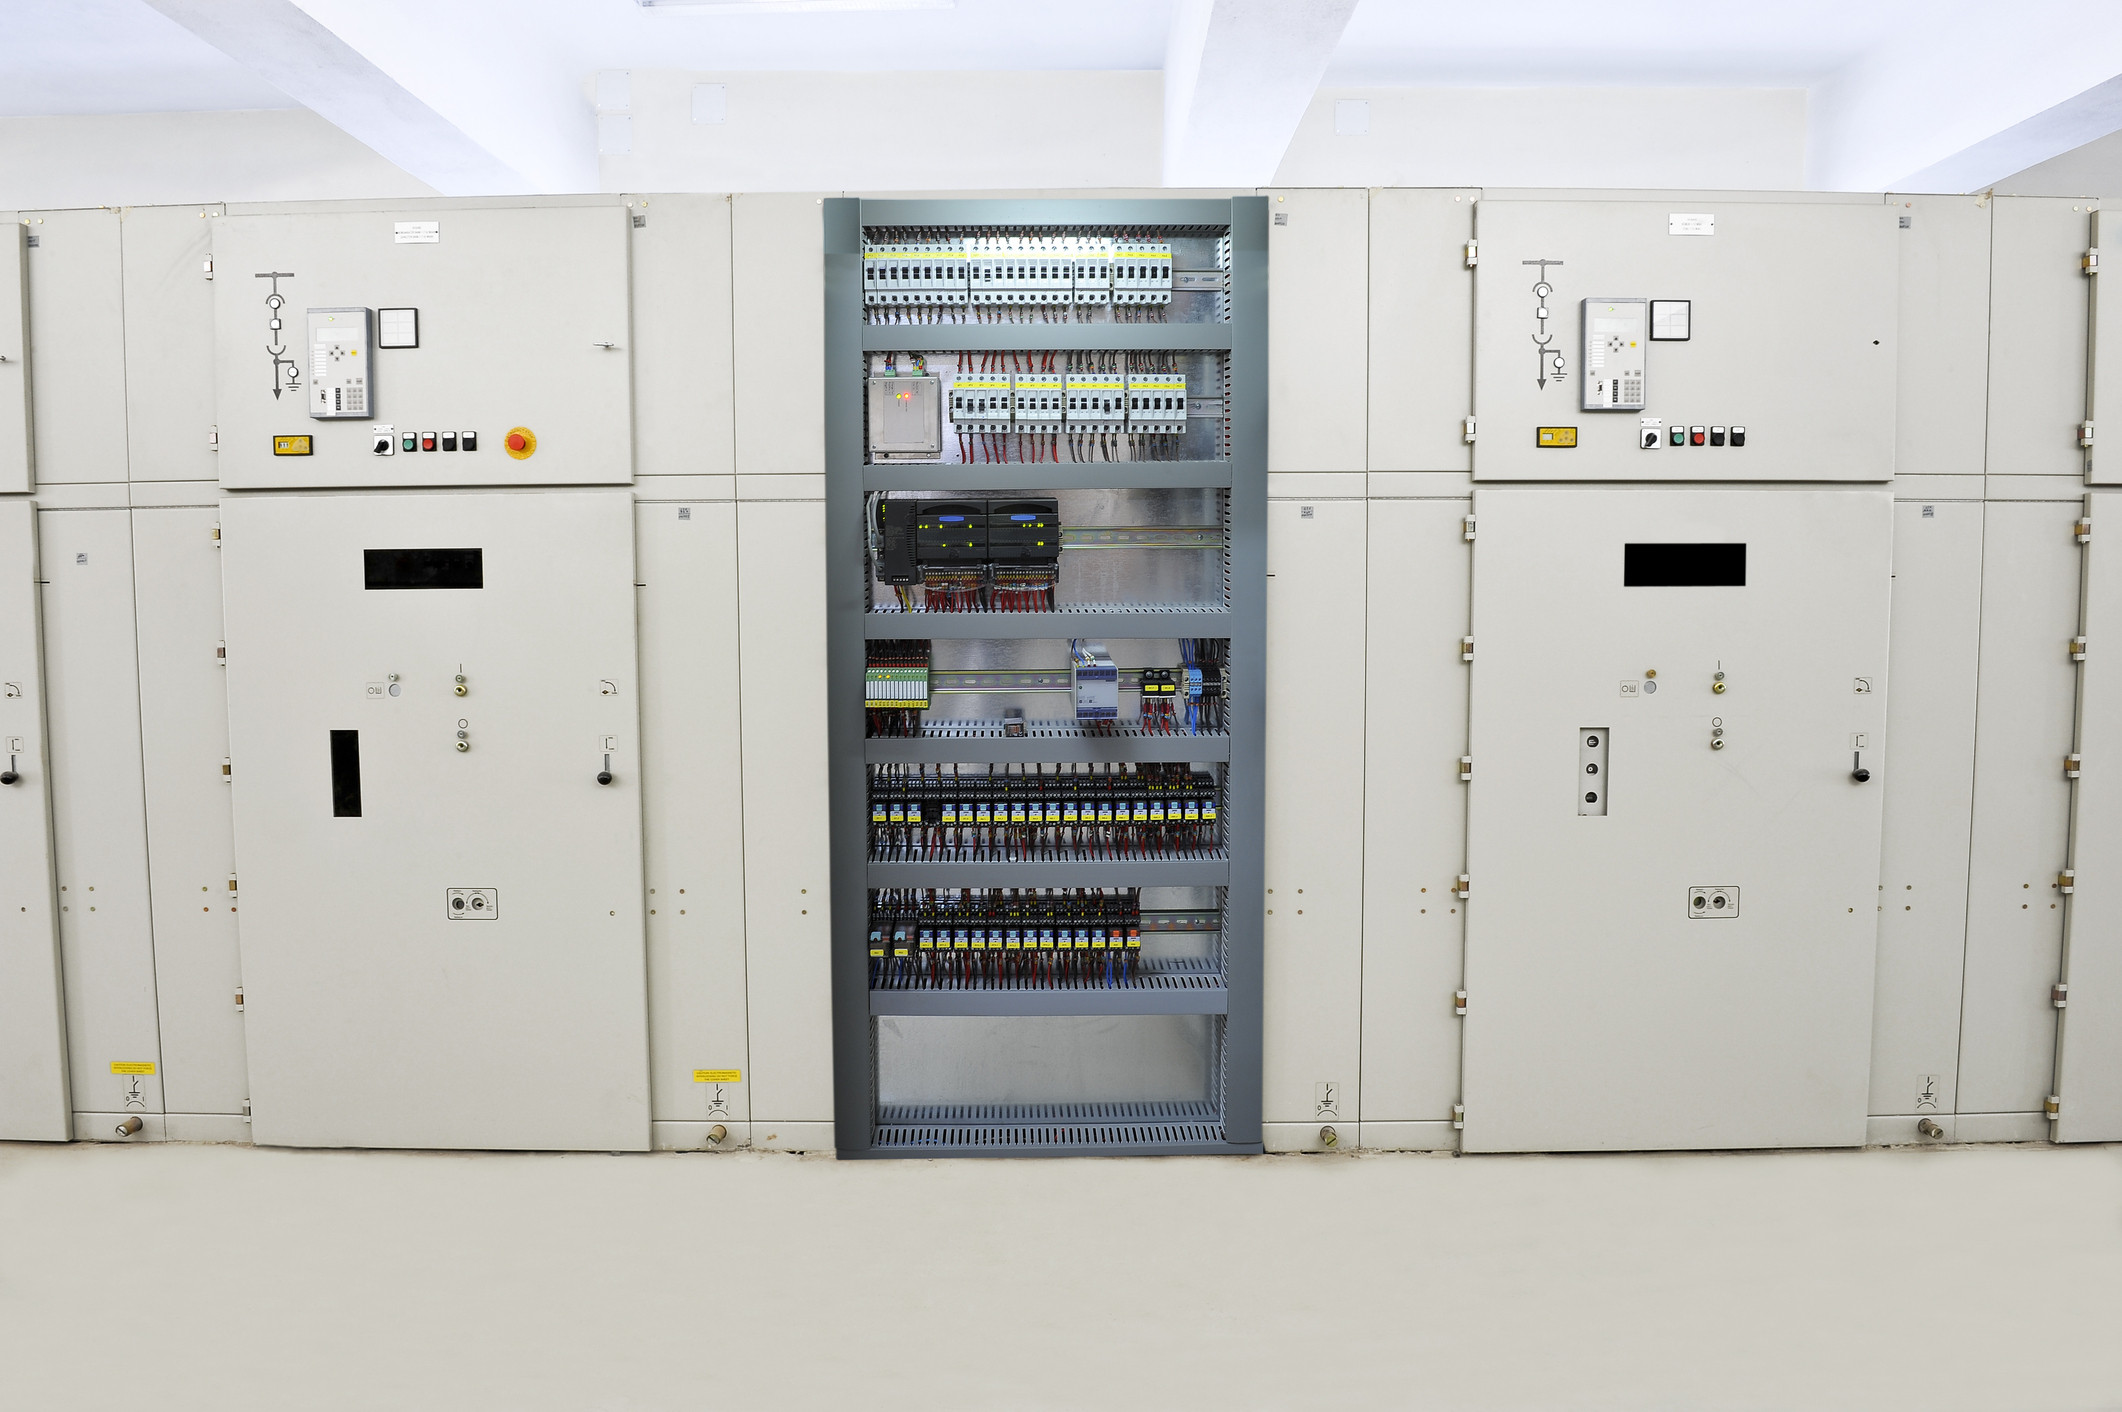
Dział technologii dostał do rozwiązania problem, którego elektryk nie zostawił na schemacie. Zostawił go w korytku kablowym.
Regulator dostaje błędny pomiar i sumiennie na niego reaguje
Pomiar termoparą jest pomiarem niewielkiego napięcia, przeliczanego na temperaturę z uwzględnieniem charakterystyki czujnika i temperatury zimnych końców. Jeżeli zakłócenie zafałszuje odczyt, regulator pracuje na błędnej informacji. Może zwiększać lub zmniejszać grzanie zgodnie ze swoim algorytmem, choć rzeczywista temperatura nie uzasadnia takiej reakcji.
Problem z pomiarem zaczyna więc wpływać na sam proces. Człowiek obserwuje wynik i próbuje skorygować nastawy. Powstaje dodatkowa, ręczna regulacja, której nie uwzględniono przy zakupie automatycznej linii.
Automatyka reguluje według błędnego pomiaru. Technolog poprawia po automatyce. W zestawieniu wyposażenia oba układy regulacji występują osobno: pierwszy jako sterownik, drugi jako etat.
Sama obecność liczby na ekranie niewiele tu rozstrzyga. Zakłócony odczyt może nadal mieścić się w zakresie pomiarowym. Nie musi pojawić się alarm przerwania termopary ani inny komunikat, który jednoznacznie skieruje obsługę do instalacji.
Także identyczny schemat obu linii nie wyklucza różnicy. Schemat pokazuje połączenia. Fizyczne sąsiedztwo przewodów, wykonanie ekranów i połączeń wyrównawczych trzeba sprawdzić na maszynie.
„Przecież norma pozwala prowadzić razem”
Pozwala. Pod warunkami.
PN-EN 60204-1 w pkt 13.1.3 dopuszcza prowadzenie przewodów różnych obwodów obok siebie, we wspólnym kanale, a nawet w określonych wspólnych zespołach. Stawia jednak warunek, że takie rozmieszczenie nie zakłóci prawidłowego działania żadnego z tych obwodów. Dopiero obok tego pojawiają się wymagania dotyczące oddzielenia lub izolacji przy różnych napięciach.
Argument „izolacja jest na odpowiednie napięcie” odpowiada zatem tylko na część pytania.
Przewody nie muszą zrobić zwarcia, żeby instalacja była źle wykonana. Wystarczy, że jeden obwód skutecznie psuje informację potrzebną drugiemu.
Wymaganie dotyczące EMC obejmuje zarówno emisję zaburzeń, jak i odporność wyposażenia w przewidywanym środowisku pracy. Informacyjny załącznik H rozwija sposoby ograniczania zakłóceń: oddzielenie przewodów zasilających od sygnałowych, właściwe ekranowanie, połączenia wyrównawcze oraz stosowanie przewodów zgodnie z wymaganiami producentów.
Nie wystarczy więc kupić ekranowanego kabla i uznać EMC za załatwione. Trzeba jeszcze prawidłowo go poprowadzić i zakończyć.
Najpierw sprawdźmy, czy temperatura rzeczywiście się zmieniła
Przed kolejną korektą receptury warto zakwestionować to, co dotąd traktowano jako pewnik: wiarygodność wskazania.
W diagnostyce takiego przypadku porównujemy odczyt z niezależnym pomiarem odniesienia, uwzględniając miejsce pomiaru i czas reakcji czujników. Równocześnie rejestrujemy pracę napędów. Szukamy zależności między ich działaniem a odchyleniem wskazania, nie między ich działaniem a samym przebiegiem temperatury — ruch maszyny może przecież rzeczywiście wpływać na proces.
Sprawdzamy konfigurację wejścia i wykonanie całego toru pomiarowego. Następnie w kontrolowanej próbie oceniamy efekt poprawy trasy, ekranowania lub połączeń, bez jednoczesnego zmieniania receptury, które uniemożliwiłoby rozdzielenie skutków.
Jeżeli przyczyną jest zakłócenie, odrębna nastawa dla drugiej linii nie stanowi dowodu, że proces został prawidłowo opracowany. Pokazuje, że znaleziono sposób pracy mimo błędu pomiaru. Kolejna zmiana warunków może ponownie wymagać interwencji.
Zakłócenie dostało własną nastawę technologiczną. Teraz można je odtwarzać razem z recepturą.
2. Raz w miesiącu w ocenie ryzyka, raz na godzinę w produkcji
„Regulację uwzględniono w ocenie ryzyka”.
Uwzględniono. Raz w miesiącu. Tymczasem operator wykonuje ją co godzinę, bo bez kolejnych korekt proces nie utrzymuje parametrów. Czynność ma tę samą nazwę, więc w dokumentacji pozornie wszystko się zgadza.
Rozpatrzmy wariant, w którym interwencja wymaga dostępu za osłonę, w pobliże gorących elementów procesu. Wtedy dodatkowa obsługa oznacza również dodatkowe narażenie. Nie trzeba nawet dopuścić do ruchu przy otwartej osłonie, żeby problem dotyczył bezpieczeństwa.
Maszyna miała wymagać sporadycznej regulacji. Wymaga regularnego ratowania produkcji. W ocenie ryzyka nadal korzysta z przywilejów tej pierwszej wersji.
„To tylko czujnik procesowy”
Tak można próbować oddzielić problem pomiaru od bezpieczeństwa. Czujnik nie realizuje funkcji bezpieczeństwa, przekaźnik działa, otwarcie osłony zatrzymuje napędy. Zatem usterka ma dotyczyć wyłącznie jakości.
Tyle że to właśnie błędny pomiar sprowadza człowieka do maszyny częściej, niż zakładano.
Zwykły czujnik nie musi sterować zabezpieczeniem, żeby jego nieprawidłowa praca podważyła warunki, dla których zabezpieczenie dobrano.
ISO 12100 wiąże niezawodność wyposażenia z ograniczaniem liczby interwencji i narażenia na zagrożenia. Wprost obejmuje tym powiązaniem również funkcje inne niż funkcje bezpieczeństwa. Podział urządzeń w dokumentacji na „safety” i „proces” nie zwalnia więc z prześledzenia skutków ich działania.
W naszym przykładzie elektryk zostawił zakłócony tor pomiarowy. Technolog znalazł nastawy pozwalające produkować. Operator wykonuje dodatkowe czynności. Każdy dział zajął się swoim odcinkiem.
Tylko częstotliwość narażenia nie ma własnego działu. Dlatego tak łatwo zostaje bez właściciela.
Jeżeli uzasadnienie wystarczającego zmniejszenia ryzyka oparto na sporadycznym dostępie, to po przejściu na interwencję co godzinę tego uzasadnienia nie można dalej traktować jako aktualnego. To nie kwestia nowej daty przeglądu. Zmieniła się informacja, na której oparto wniosek.
| Założenie przyjęte w ocenie | Rzeczywista praca w rozpatrywanym wariancie | Co trzeba ponownie ocenić? |
|---|---|---|
| Regulacja raz w miesiącu. | Interwencja co godzinę. | Częstotliwość narażenia na zagrożenie. |
| Jedna krótka czynność podczas planowanego postoju. | Powtarzane korekty i kontrole aż do uzyskania właściwego wyniku. | Łączny czas narażenia i warunki wykonywania zadania. |
| Osłona stała zdejmowana sporadycznie. | Dostęp potrzebny wielokrotnie w ciągu zmiany. | Dobór ochrony do rzeczywistej potrzeby dostępu. |
Nie przelicza się tego prostym mnożnikiem: częstsza regulacja nie daje automatycznie określonego wzrostu wyniku ryzyka. Trzeba sprawdzić, co człowiek robi, na co jest narażony, jak długo i przy jakiej ochronie. Natomiast pozostawienie starej częstotliwości oznacza świadome ocenianie innych warunków niż te, które występują na stanowisku.
Osłona dobrana do przeglądu obsługuje teraz produkcję
Załóżmy, że rzadką potrzebą dostępu uzasadniono zastosowanie osłony stałej. Przy comiesięcznej czynności demontaż, wykonanie pracy i ponowne zamocowanie osłony mieściły się w przyjętej organizacji obsługi. Teraz tę samą operację trzeba powtarzać przez całą zmianę.
W końcu ktoś zostawia osłonę niezamocowaną. Zakład rozpoznaje nowy problem: niewłaściwe zachowanie pracowników.
Korytko kablowe pozostaje bez zmian. Za to operator dostaje kolejne szkolenie.
Nie usprawiedliwia to pracy bez ochrony. Pokazuje jednak, gdzie urwano analizę przyczyn. ISO 12100 zwraca uwagę na związek między rosnącą potrzebą dostępu a niezakładaniem osłon stałych z powrotem. W takich warunkach trzeba dobrać inne odpowiednie rozwiązanie ochronne, a nie traktować regularnego odkręcania osłony jako problemu wyłącznie wychowawczego.
Równie niedorzeczne byłoby jednak pozostawienie wadliwego pomiaru i zajęcie się wyłącznie wygodniejszym otwieraniem maszyny. Najpierw trzeba usunąć przyczynę zbędnych interwencji, a ochronę dobrać do tych czynności, które rzeczywiście pozostaną potrzebne. Dopóki usterka istnieje, ocena i środki ochronne muszą uwzględniać obecne warunki pracy, nie obietnicę przyszłej naprawy.
Po poprawieniu instalacji sprawdzamy więc nie tylko stabilność wskazania. Sprawdzamy również, czy rzeczywiście ustała potrzeba ciągłych korekt. Dopiero wtedy można potwierdzić, które założenia dotyczące obsługi znów odpowiadają maszynie.
Ocena ryzyka sporządzona dla sporadycznej regulacji nie daje alibi maszynie, która wymusza ją przez całą zmianę.
3. Czerwony, bo kierownik nie lubi przestojów
„Jak maszyna stoi, ma świecić na czerwono. Chcę od razu widzieć, gdzie nie ma produkcji”.
Automatyk dostał jednoznaczne wymaganie. Wystarczy powiązać sygnał z brakiem pracy automatycznej. Maszyna zakończyła partię — czerwony. Czeka na materiał — czerwony. Wystąpił stan zagrożenia — też czerwony.
Kolumna bezbłędnie sygnalizuje niezadowolenie kierownika. Z informowaniem operatora poszło gorzej.
Jeden kolor, sprzeczne polecenia
Przy braku materiału człowiek ma podejść i wykonać przewidzianą czynność obsługową. Przy określonym stanie zagrożenia może być potrzebne natychmiastowe działanie ochronne albo właśnie pozostanie z dala od maszyny. Jeżeli oba przypadki sygnalizujemy identycznie, kolor przestaje pomagać w rozpoznaniu potrzebnej reakcji.
Na tym polega problem. Nie na tym, że ktoś obraził tabelę kolorów.
PN-EN 60204-1 zaleca kodowanie wskaźników według stanu maszyny. W tablicy 4 czerwień przypisano stanowi awaryjnemu związanemu z zagrożeniem, żółć — stanowi nienormalnemu, niebieski — konieczności działania operatora. Zieleń oznacza stan normalny, a biel służy informacjom neutralnym.
„Nie produkuje” nie jest kategorią zagrożenia. Tak samo „produkuje” nie jest potwierdzeniem bezpieczeństwa.
Potwierdzenie zakończenia partii, wezwanie do uzupełnienia materiału i ostrzeżenie o zagrożeniu wymagają rozróżnienia. Nie wystarczy sprowadzić wszystkich do wspólnego warunku „automat nie pracuje”.
„Ale operatorzy wiedzą, co oznacza czerwony”.
W tym przykładzie wiedzą przede wszystkim, że sam kolor niczego nie rozstrzyga. Muszą sprawdzić, czy tym razem należy uzupełnić materiał, odebrać wyrób, czy nie zbliżać się do urządzenia. Zaprojektowano wyróżniający się sygnał, a następnie odebrano mu wyróżniające znaczenie.
Kierownik chce widzieć przestoje i ma do tego pełne prawo. Nie musi w tym celu przejmować całej sygnalizacji ostrzegawczej.
Informację produkcyjną można wydzielić i opisać. Zalecane kodowanie barw zostawia miejsce na różne stany i potrzeby obsługi. Wymaga tylko czegoś więcej niż przypisania jednej lampy do jednego bitu programu.
Czerwony STOP obok czerwonego E-STOP
Na pulpicie podobny problem pojawia się w drugą stronę: człowiek nie odbiera sygnału, lecz wybiera urządzenie, którym ma zadziałać.
Obok siebie znajdują się zwykły czerwony STOP i czerwony E-STOP. Autor pulpitu zna ich przeznaczenie. Podczas odbioru naciska właściwy i potwierdza działanie.
Projektant sprawdził, że sam nie pomylił przycisków, które sam rozmieścił. Trudno o bardziej sprzyjające warunki próby.
Norma dopuszcza czerwień dla zwykłego STOP, ale zaleca niestosowanie jej blisko urządzenia sterowniczego do działań awaryjnych. Dla zwykłego zatrzymania preferowana jest czerń; dopuszczone w zaleceniu są także szarość i biel. Natomiast czerwony element na żółtym tle jest przeznaczony wyłącznie do działań awaryjnych.
Nie chodzi więc o ogłoszenie każdego czerwonego STOP błędem. Chodzi o to, czy w konkretnym pulpicie ułatwiono rozpoznanie właściwego urządzenia, czy utrudnienie uzasadniono przyzwyczajeniem załogi.
Znaczenie mają łącznie barwa, kształt, tło, oznaczenie i lokalizacja. Różnica na schemacie nie wystarczy. Jeżeli zwykły STOP w danej maszynie pozwala dokończyć etap procesu, naciśnięcie go zamiast E-STOP uruchomi właśnie tę reakcję. Sterownik nie domyśli się, że człowiek zamierzał wybrać sąsiedni przycisk.
Sprawdzamy znaczenie, nie tylko świecenie
Przy odbiorze sygnalizacji warto przejść przez konkretne stany: zakończenie partii, oczekiwanie na obsługę, nieprawidłowość procesu i stan zagrożenia. Dla każdego ustalić, co człowiek zobaczy, jak rozpozna priorytet i jakiego działania się od niego oczekuje. Przy jednoczesnym wystąpieniu kilku stanów sprawdzić, czy informacja produkcyjna nie zasłania ostrzeżenia.
Z przyciskami robimy odpowiednik tego sprawdzenia: oceniamy ich rozpoznawalność i dostępność z miejsca obsługi, a następnie rzeczywistą reakcję maszyny. Instrukcja powinna objaśniać spójny interfejs, nie godzić sprzeczności, które w nim pozostawiono.
Próba wyjść PLC potwierdzi, że zapala się właściwa lampka. Nie potwierdzi, że lampka przekazuje właściwą informację.
Kierownik może ustalać priorytety produkcji. Znaczenia sygnału zagrożenia nie powinno się negocjować razem z planem na zmianę.
4. TT: uziemienie jest. A co wyłączy zasilanie?
„Przewód ochronny podłączony. Ciągłość sprawdzona. Zabezpieczenie dobrane do obciążenia”.
Brzmi jak komplet. Dopóki nie zapytamy, w jakim układzie sieci pracuje maszyna i co nastąpi po uszkodzeniu izolacji.
Rozpatrzmy maszynę przyłączoną do TT, w której ochronę w warunkach defektu powierzono wyłącznie zabezpieczeniu nadprądowemu. Dobór powielono z wcześniejszych projektów. Warunków odłączenia w nowym miejscu instalacji nie sprawdzono, bo napięcie się zgadza, a uziemienie przecież jest.
Dostawca skopiował zabezpieczenie. Warunków, w których miało zadziałać, nie udało się skopiować.
Prąd nie znika w uziomie
W układzie TN prąd uszkodzeniowy ma metaliczną drogę powrotną przez przewody ochronne do uziemionego punktu źródła. W TT części przewodzące dostępne są uziemione niezależnie od uziemienia źródła. W obwodzie prądu uszkodzeniowego trzeba uwzględnić również drogę przez ziemię oraz uziomy instalacji i źródła.
Po uszkodzeniu izolacji prąd płynie więc z przewodu fazowego na obudowę, przez połączenie ochronne i układ uziemienia, a następnie wraca do źródła. O jego wartości decyduje impedancja całej tej pętli, nie sam opór przewodu między obudową a zaciskiem PE.
Uziemienie nie jest odpływem, do którego można spuścić prąd i zakończyć obliczenia.
Dlatego wzorowa ciągłość połączeń ochronnych może współistnieć z niewystarczającym prądem do zadziałania zabezpieczenia nadprądowego. Nie ma w tym sprzeczności. Sprawdzono połączenie, ale nie wykazano jeszcze skuteczności przyjętej ochrony.
Dziesięć amperów nie przekona zabezpieczenia 16 A
Przyjmijmy prosty przykład obliczeniowy: napięcie względem ziemi 230 V, impedancja całej pętli zwarcia doziemnego 23 Ω, zabezpieczenie nadprądowe 16 A. Rozpatrujemy defekt o pomijalnej impedancji między przewodem fazowym a obudową; pomijamy prąd roboczy odbiornika.
Prąd wynikający z defektu wyniesie w przybliżeniu:
I = U₀ / Zₛ = 230 V / 23 Ω = 10 A.
To mniej niż prąd znamionowy zabezpieczenia. Nie mamy podstaw oczekiwać, że aparat odłączy obwód wskutek przetężenia. Na obudowie może tymczasem utrzymywać się niebezpieczne napięcie względem ziemi.
Zabezpieczenie nie jest zepsute. Dziesięć amperów przy znamionowych szesnastu nie jest dla niego powodem do interwencji. To projektant miał rozpoznać problem wcześniej.
Warunek ochrony nadprądowej zapisany w załączniku A.2 ma postać Zₛ × Iₐ ≤ U₀. Kluczowe jest Iₐ: prąd powodujący zadziałanie urządzenia w wymaganym czasie. Nie jego prąd znamionowy odczytany z obudowy.
Pomylenie tych wartości daje bardzo wygodne obliczenia. Zabezpieczenie nie będzie jednak wyłączało według naszej pomyłki — tylko według swojej charakterystyki.
RCD jest rozwiązaniem zasadniczym. Wyjątek trzeba wykazać
PN-EN 60204-1 wskazuje RCD jako zasadniczy sposób realizacji ochrony w warunkach defektu w TT, wraz z odpowiednią ochroną nadprądową. Dopuszcza również samo urządzenie nadprądowe, ale pod warunkiem stałego i niezawodnego zapewnienia odpowiednio niskiej impedancji pętli zwarcia.
„Norma dopuszcza TT bez różnicówki”.
Dopuszcza. W naszym przykładzie obliczenie właśnie pokazało, dlaczego z tego dopuszczenia nie skorzystamy.
Znalezienie wyjątku w normie nie poprawia parametrów instalacji.
Przy zastosowaniu RCD sprawdzamy między innymi warunek Rₐ × IΔn ≤ 50 V, gdzie Rₐ obejmuje rezystancję uziomu i przewodu ochronnego, a IΔn jest znamionowym prądem różnicowym zadziałania. Osobno trzeba zapewnić wymagany czas odłączenia. Dla modelowego obwodu końcowego 16 A, przy napięciu względem ziemi 230 V AC, tablica A.2 wskazuje 0,2 s.
Samo spełnienie nierówności nie potwierdza czasu działania. Podobnie samo zamontowanie RCD nie potwierdza poprawności jego doboru i połączeń.
Nie szukamy przy tym różnicówki wyłącznie wewnątrz szafy maszyny. Ochronę może zapewniać odpowiednio dobrane urządzenie w instalacji zasilającej. Trzeba ustalić, który aparat chroni rozpatrywany obwód i na jakich warunkach, zamiast uznawać granicę dostawy za granicę analizy.
Producent ma określić wymagania przyłączenia. Załącznik A.2 przewiduje wykorzystanie danych przyszłej instalacji albo określenie dopuszczalnych parametrów dla maszyn seryjnych. Maksymalna wartość rezystancji uziomu lub impedancji pętli przyjęta w projekcie ma trafić do instrukcji instalacji.
„Podłączyć zgodnie ze sztuką” nie przekazuje tej informacji. Przekazuje następnemu elektrykowi zadanie odgadnięcia, co poprzedni uznał za wystarczające.
Obudowa może być wzorowo połączona z PE, a ochrona nadal nieskuteczna. Człowieka chroni właściwie zaprojektowany obwód, nie sam fakt obecności zielono-żółtej żyły.
5. Sieć IT bez nadzoru. Produkcja ma nie stawać
„To jest IT. Przy pierwszym doziemieniu nie wyłącza”.
Zaleta układu została zapamiętana. Gorzej z odpowiedzią na pytanie, skąd obsługa dowie się, że to pierwsze doziemienie już wystąpiło.
Rozpatrzmy instalację, w której wykorzystano możliwość kontynuowania pracy, ale nie zapewniono nadzoru pozwalającego wykryć i zasygnalizować uszkodzenie izolacji. Maszyna produkuje, zabezpieczenia nie wyłączają, zgłoszeń do utrzymania ruchu nie ma.
Wybrano układ, w którym uszkodzenie nie musi ujawnić się postojem, a następnie pominięto jego wykrywanie. Trudno o lepszy sposób na poprawę statystyki zgłaszanych usterek.
Co właściwie jest izolowane?
W układzie IT części czynne są izolowane od ziemi albo punkt źródła jest połączony z ziemią przez odpowiednio dużą impedancję. Nie oznacza to pozostawienia metalowych obudów bez połączeń ochronnych i uziemienia.
Przy pierwszym uszkodzeniu izolacji prąd doziemny jest ograniczony przez właściwości układu — między innymi impedancję izolacji, pojemności względem ziemi i ewentualną impedancję przyłączoną do źródła. Jeżeli spełniono warunki ochrony, nie ma potrzeby natychmiastowego odłączenia zasilania.
To pozwala zorganizować lokalizację i usunięcie uszkodzenia bez nagłego przerwania procesu. Nie pozwala uznać uszkodzonej izolacji za nowy, akceptowalny standard instalacji.
Właśnie dlatego potrzebny jest nadzór. Urządzenie do kontroli stanu izolacji — IMD — monitoruje rezystancję izolacji nadzorowanego układu względem ziemi i sygnalizuje jej spadek poniżej przyjętej wartości. Pomiar wykonany podczas odbioru nie zastępuje tej funkcji w eksploatacji.
Protokół potwierdza, co zmierzono w dniu badania. Nie prowadzi nocnej zmiany.
Wyciszenie alarmu nie poprawia izolacji
PN-EN 60204-1 w pkt 6.3.3 odsyła dla IT do odpowiednich wymagań IEC 60364-4-41. Wymaga też podtrzymywania sygnału akustycznego i optycznego podczas defektu izolacji. Dopuszcza ręczne wyciszenie sygnału akustycznego po jego wybrzmieniu.
To ważne rozróżnienie. Można potwierdzić odebranie informacji i wyłączyć dźwięk. Nie można na tej podstawie uznać, że przyczyna alarmu zniknęła.
Załóżmy, że IMD zamontowano, ale obsługa nauczyła się kasować komunikat, ponieważ „maszyna normalnie chodzi”. Alarm wraca, więc z czasem zaczyna uchodzić za uciążliwość samego urządzenia kontrolnego.
Izolacja się pogorszyła. Reklamację dostał aparat, który to zauważył.
Jeżeli po potwierdzeniu alarmu ekran pokazuje zwykły stan pracy, choć defekt nadal istnieje i nie ma innej podtrzymywanej sygnalizacji optycznej, informację usunięto z interfejsu, nie z instalacji. Następna zmiana może już nie wiedzieć, że pracuje z nierozwiązanym uszkodzeniem.
Drugie uszkodzenie nie musi wystąpić w tej samej maszynie
Pierwszy defekt może połączyć fazę L1 z obudową jednego urządzenia. Kolejny — fazę L2 z obudową innego, zasilanego z tego samego układu IT. Przy wspólnych połączeniach ochronnych powstaje wtedy droga zwarcia międzyfazowego przez te połączenia. Trzeba zapewnić wymagane samoczynne odłączenie.
Wyjaśnienie „pierwsze doziemienie nie wyłącza” nie opisuje już sytuacji, którą właśnie mamy.
Nadzór izolacji i ochrona zapewniająca odłączenie przy kolejnym defekcie wykonują różne zadania. IMD nie zastępuje zabezpieczeń odłączających. Z kolei oczekiwanie na zadziałanie zabezpieczenia przy drugim uszkodzeniu nie zastępuje wykrycia i obsłużenia pierwszego.
Pozostawienie znanego defektu odbiera układowi korzyść, dla której go wybrano. Zamiast wykorzystać informację do zorganizowania naprawy, zakład czeka, aż następne uszkodzenie narzuci własny termin postoju.
„Nadzór jest w rozdzielnicy”. Dobrze. Dokąd dochodzi alarm?
Brak IMD w szafie maszyny nie przesądza o braku nadzoru. Może go zapewniać urządzenie obejmujące odpowiedni układ zasilający. Trzeba jednak ustalić rzeczywisty zakres monitorowania, a nie tylko znaleźć aparat o właściwej nazwie.
Które obwody obejmuje? Czy obejmuje rozpatrywaną maszynę w przewidzianych konfiguracjach zasilania? Gdzie pojawia się alarm i kto odpowiada za jego obsługę?
Przy odbiorze sprawdzamy nastawy oraz działanie toru sygnalizacji zgodnie z instrukcjami urządzeń. Potwierdzamy, że informacja dociera do miejsca, w którym zostanie zauważona, pozostaje dostępna podczas defektu i prowadzi do ustalonego działania. Samo zaświecenie diody wewnątrz zamkniętej rozdzielnicy może potwierdzić pracę aparatu, ale niewiele daje ludziom, którzy nie wiedzą o jej istnieniu.
Dostawca zakładał, że alarm obsłuży zakład. Zakład zakładał, że dostawca wszystko załatwił. Izolacja nie uczestniczyła w tych uzgodnieniach.
Z układu IT wzięto możliwość dalszej produkcji. Obowiązek dowiedzenia się o uszkodzeniu uznano najwyraźniej za opcję dodatkową.
6. „Przy falownikach nie dajemy różnicówek”
Różnicówka wyzwala przy załączaniu napędów. Po kilku postojach ktoś ją usuwa. Maszyna rusza, zgłoszenie zostaje zamknięte, a z niewyjaśnionego wyzwalania powstaje zasada dla następnych projektów: przy falownikach różnicówek nie montujemy.
Wyciągnięto wniosek o wszystkich falownikach. Nie ustalono nawet, dlaczego wyłączał ten jeden obwód.
Stwierdzenie „ten RCD nie nadaje się do tego układu” może być całkowicie prawdziwe. Wniosek „więc układ nie potrzebuje już ochrony, którą miał zapewniać” jest już twórczością własną.
Prąd upływowy nie czeka na uszkodzenie izolacji
Pracujący układ napędowy może powodować przepływ prądów doziemnych również bez uszkodzenia. Znaczenie mają konstrukcja napędu, filtry przeciwzakłóceniowe, pojemności kabli silnikowych i częstotliwość przełączania. Do tego dochodzą stany przejściowe podczas załączania.
RCD reaguje na prąd różnicowy zgodnie ze swoimi właściwościami. Nie otrzymuje ze sterownika informacji, że „to tylko ładowanie pojemności, proszę nie przerywać produkcji”.
Dlatego wyzwolenie może wynikać z niedopasowania zabezpieczenia do prawidłowo pracującego wyposażenia. Może też wskazywać rzeczywiste uszkodzenie. Samo pojawienie się falownika w schemacie nie rozstrzyga, z którym przypadkiem mamy do czynienia.
Trzeba sprawdzić prądy podczas załączania i pracy, ich charakter oraz konfigurację obwodu. Napęd z krótkim przewodem silnikowym i ten sam napęd z długim przewodem nie muszą stawiać identycznych wymagań. Kilka napędów za wspólnym RCD również wymaga oceny łącznego prądu różnicowego, nie powielenia doboru wykonanego dla jednego urządzenia.
Prądy doziemne nie znikają dlatego, że każdy napęd osobno mieścił się w założeniach. Wspólne zabezpieczenie musi pracować z całą podłączoną grupą.
To jest problem do rozwiązania przy projektowaniu. Usunięcie aparatu usuwa jego reakcję, nie przyczynę przepływu prądu.
Brak wyzwalania może być gorszą wiadomością
Przy napędach energoelektronicznych trzeba rozpatrzyć również przebieg prądu różnicowego w warunkach defektu. Może zawierać składową stałą, do której zastosowany RCD nie jest przystosowany.
Odpowiednio duża składowa stała może pogorszyć zdolność wykrywania uszkodzeń przez urządzenie typu AC lub A. W określonych warunkach dochodzi do tak zwanego oślepienia RCD: aparat pozostaje załączony, choć nie zapewnia już oczekiwanej reakcji na prąd uszkodzeniowy.
Ten wariant ma znakomite wyniki produkcyjne. Zabezpieczenie przestało przeszkadzać, bo przestało prawidłowo chronić.
Nie trzeba, żeby aparat był uszkodzony. Wystarczy zastosować go w warunkach, dla których nie zapewnia wymaganych właściwości.
PN-EN 60204-1 w pkt 7.7 wskazuje możliwość wymagania RCD typu B, gdy mogą występować prądy spowodowane defektem ze składowymi DC. Szczegóły doboru trzeba następnie odnieść do konstrukcji układu i instrukcji producenta napędu.
Nie załatwia ich samo zamówienie „różnicówki do falownika”. Typ określa zdolność reagowania na określone przebiegi prądu. Nadal pozostają prąd różnicowy zadziałania, charakterystyka częstotliwościowa, czas działania i warunki zastosowania.
Trzeba też spojrzeć przed szafę maszyny. Składowa stała przepływająca przez RCD typu B, poniżej jego progu zadziałania, może oddziaływać na wspólne zabezpieczenie znajdujące się wyżej w instalacji. Zamontowanie właściwego aparatu przy napędzie nie potwierdza automatycznie poprawności całego układu ochrony.
Dobór zakończony na zaciskach własnej dostawy może zostawić problem w rozdzielnicy klienta. Tam również nie rozwiąże go deklaracja, że „w naszej szafie jest typ B”.
„Dam większy próg” też wymaga obliczeń
Zwiększenie znamionowego prądu różnicowego zadziałania albo zastosowanie zwłoki może ograniczyć niepożądane wyzwalanie. Musi jednak nadal pozwalać na spełnienie warunków ochrony, dla której RCD zastosowano.
W opisanym wcześniej TT zmiana prądu zadziałania wpływa na warunek związany z rezystancją uziemienia. Zmiana zwłoki wpływa na czas odłączenia. Nie można regulować tych parametrów wyłącznie do chwili, aż maszyna przestanie stawać.
Próg dobrany metodą „jeszcze wyłącza — daj wyżej” ma potwierdzoną zgodność z cierpliwością kierownika. Z ochroną przeciwporażeniową trzeba go uzgodnić osobno.
Właściwe rozwiązanie może wymagać innego RCD, podziału obwodów, ograniczenia prądów upływowych środkami dopuszczonymi przez producenta albo zmiany koncepcji ochrony. Odłączenie przewodu ochronnego nie jest taką koncepcją. Samowolne odpięcie filtra EMC również może jedynie przenieść problem — z wyzwalającego zabezpieczenia na zakłócone pomiary i sterowanie.
Nie każda maszyna z falownikiem musi mieć RCD. W układzie, w którym skutecznie zapewniono wymagane środki ochrony innym sposobem, jego brak może być uzasadniony. Uzasadnieniem jest jednak wykazana skuteczność ochrony, a nie obecność przemiennika częstotliwości.
Przed zatwierdzeniem rozwiązania trzeba więc znać układ zasilania, zadanie zabezpieczenia, spodziewane prądy podczas pracy i przy defekcie, wymagania producentów oraz współpracę aparatów. Dopiero na tej podstawie dobiera się urządzenia i sprawdza ich działanie.
Usunięta różnicówka rzeczywiście nie powoduje przestojów. Trudno tylko zaliczyć jej to jako wynik badania ochrony przeciwporażeniowej.
7. Próbę przeszła maszyna czy zespół, który ratował jej pracę?
Podczas odbioru naszej przykładowej linii technolog koryguje nastawę, automatyk poprawia konfigurację, a operator ponawia cykl. Po kilku podejściach wyrób spełnia wymagania. W protokole zostaje wynik pozytywny.
Wszystkie interwencje potraktowano jako pomoc przy uruchomieniu. Nie ustalono jednak, które usunęły przyczynę problemu, a które trzeba będzie powtarzać podczas produkcji.
Maszynie zaliczono wynik osiągnięty wspólnym wysiłkiem kilku specjalistów. W instrukcji obsługi przewidziano jednego operatora.
Korekty podczas próby też są wynikiem
Uruchomienie wymaga regulacji. Problemem nie jest to, że przed odbiorem zmieniano parametry, lecz przyjęcie maszyny bez wykazania, że po zakończeniu tych prac zachowuje się zgodnie z założeniami.
Jeżeli podczas właściwej próby nadal potrzebne są nieprzewidziane korekty, należy je zapisać. Co zmieniono? Dlaczego? Czy po zmianie sprawdzono ponownie cały rozpatrywany przebieg, czy tylko doczekano się pierwszego dobrego wyrobu?
Pierwsza dobra sztuka potrafi zakończyć dyskusję szybciej niż usunięcie przyczyny poprzednich braków. Zwłaszcza gdy transport maszyny jest już zamówiony.
W przypadku zakłóconego pomiaru interesuje nas nie tylko uzyskana jakość. Trzeba potwierdzić wiarygodność wskazania w przewidzianych warunkach pracy oraz ustalić, czy ustała potrzeba dodatkowych interwencji. Bez tego można przekazać klientowi poprawny produkt z próby i niesprawny proces do codziennej obsługi.
Zaplanowane czynności operatora nie są wadą automatyzacji. Doraźne ratowanie działania układu nie powinno jednak znikać z oceny tylko dlatego, że pracownik robi to sprawnie. Szczególnie gdy wymaga częstszego dostępu do zagrożenia, niż przyjęto przy projektowaniu ochrony.
Przy odbiorze warto więc obserwować również człowieka. Nie po to, żeby sprawdzić, czy zasługuje na tę maszynę. Żeby ustalić, czego maszyna faktycznie od niego wymaga.
Miernik nie wykona za nas reszty odbioru
„Pomiary elektryczne są pozytywne”.
Dobrze. Które wymagania nimi sprawdzono?
PN-EN 60204-1 w rozdziale 18 odsyła do zakresu weryfikacji określonego w specjalistycznej normie wyrobu. Przy jej braku wymaga sprawdzenia zgodności wykonania z dokumentacją, ciągłości układu połączenia ochronnego, warunków samoczynnego odłączenia — jeżeli tak realizowana jest ochrona w warunkach defektu — oraz prób funkcjonalnych.
Sprawdzenie rezystancji izolacji i próba napięciowa są wymienione osobno. Nie zastępują pozostałych czynności. Nie każda pozycja tego rozdziału ma też identyczne warunki zastosowania.
Zakres weryfikacji wynika z wyposażenia i wymagań. Pokrętło posiadanego miernika nie jest spisem treści normy.
Poprawny wynik pomiaru ciągłości nie wyjaśnia, czy zabezpieczenie odłączy właściwy obwód w wymaganym czasie. Nie potwierdzi również, że alarm izolacji dotrze do obsługi ani że wskazanie temperatury pozostanie wiarygodne podczas pracy napędów. To różne pytania, na które potrzebne są odpowiednie sprawdzenia.
Również zgodność ze schematem ma swoje granice. Jeżeli wykonanie wiernie powtarza błąd projektu, porównanie dokumentacji z maszyną może wypaść znakomicie.
Potwierdzono staranność wykonania błędu. Nie jego dopuszczalność.
Dlatego dla omówionych przypadków warto uporządkować odbiór według tego, co rzeczywiście trzeba wykazać:
| Co uznano za załatwione? | Co nadal wymaga sprawdzenia? | Gdzie szukać potwierdzenia? |
|---|---|---|
| „Na drugiej linii mamy inne nastawy”. | Czy pomiar jest wiarygodny i czy usunięto przyczynę korekt? | Porównanie z pomiarem odniesienia, rejestracja wskazań podczas pracy napędów, sprawdzenie po poprawie instalacji. |
| „Regulacja jest w ocenie ryzyka”. | Czy ocena odpowiada rzeczywistej częstotliwości, czasowi i warunkom interwencji? | Obserwacja zadań, zapis interwencji i ponowna ocena założeń doboru ochrony. |
| „Lampy świecą, przyciski działają”. | Czy człowiek rozpoznaje stan, potrzebne działanie i właściwe urządzenie sterownicze? | Opis sygnalizacji, ocena pulpitu oraz próby konkretnych stanów i reakcji maszyny. |
| „W TT podłączyliśmy PE”. | Co zapewnia skuteczne odłączenie po defekcie? | Dane zasilania, dobór zabezpieczeń i weryfikacja warunków ochrony, także w instalacji przed maszyną. |
| „IT pozwala dalej produkować”. | Czy defekt zostanie wykryty, zasygnalizowany i obsłużony? | Zakres nadzoru, nastawy, sprawdzenie sygnalizacji oraz ustalony sposób reakcji. |
| „Przy falownikach już nie wyłącza”. | Czy zastosowane rozwiązanie nadal zapewnia wymaganą ochronę? | Uzasadnienie doboru, instrukcje producentów, ocena współpracy zabezpieczeń i wyniki właściwych badań. |
Po poprawce trzeba sprawdzić, czego dotyczą wcześniejsze wyniki
W trakcie uruchomienia zmieniono nastawę zabezpieczenia, wymieniono aparat albo przełożono przewody. Dokumentacja i wyniki sprawdzeń muszą odnosić się do wykonania, które zostaje przekazane użytkownikowi.
Norma wymaga rozważenia potrzeby ponownej weryfikacji i badań po zmianach. Zakres wynika z ich wpływu na wyposażenie. Nie trzeba bezmyślnie powtarzać wszystkiego, ale nie wolno również uznać, że wcześniejszy wynik obejmuje poprawkę tylko dlatego, że wykonano ją jeszcze tego samego dnia.
Data na protokole się zgadza. Zabezpieczenie, którego dotyczył pomiar, zdążyło już wyjechać z szafy.
W zapisie sprawdzenia warto wskazać badaną konfigurację, istotne nastawy, warunki próby i kryterium oceny. Odnotować odstępstwa oraz sposób ich zamknięcia. Wtedy można ustalić, co rzeczywiście potwierdzono, bez odtwarzania przebiegu uruchomienia z pamięci jego uczestników.
Korekta, która usunęła przyczynę problemu, jest wynikiem pracy inżynierskiej. Korekta, którą odtąd trzeba powtarzać co godzinę, jest nowym wymaganiem wobec obsługi. Odbiór powinien je rozróżnić, zanim obie zostaną wpisane pod wspólnym określeniem „maszyna wyregulowana”.
Jeżeli podczas próby ludzie stale poprawiali działanie maszyny, ich udział też należy do wyniku. Nie można go odjąć przy podpisywaniu protokołu.
8. Zakładowy zwyczaj nie naprawia projektu
Za źle wykonaną instalację można zapłacić przy zakupie maszyny, a potem płacić dalej — czasem operatorów, pracą technologów i kolejnymi postojami. Z czasem ten rachunek tak dobrze wtapia się w koszty produkcji, że pytanie o usunięcie przyczyny zaczyna brzmieć jak niepotrzebne komplikowanie sprawy.
Na poprawę projektu szkoda jednego postoju. Na codzienne poprawianie jego skutków czas jakoś się znajduje.
Wiedza doświadczonej załogi powinna w takiej sytuacji wrócić do projektanta. To pracownicy potrafią wskazać, kiedy pomiar przestaje być wiarygodny, czego wymaga uruchomienie i które czynności trzeba powtarzać, choć miały być sporadyczne. Ich zaradność jest źródłem informacji o maszynie. W opisanych przypadkach wykorzystano ją przede wszystkim do odsuwania naprawy.
Stosowanie PN-EN 60204-1 wymaga skonfrontowania projektu z rzeczywistym wyposażeniem i warunkami jego pracy. Trzeba umieć wykazać działanie ochrony, poprawność zastosowanych rozwiązań i zgodność przyjętych założeń z obsługą maszyny. Wieloletni zwyczaj nie dostarcza brakujących obliczeń ani wyników sprawdzeń.
Dlatego przy kolejnym „ta maszyna tak ma” warto poprosić o wyjaśnienie przyczyny. Jeżeli odpowiedzią jest nazwisko jedynego operatora, który potrafi na niej utrzymać produkcję, dowiedzieliśmy się czegoś o kompetencjach człowieka. Projekt nadal czeka na obronę.
Pracownicy mogą nauczyć się obchodzić z wadą maszyny. Od tego wada nie staje się wymaganiem technologicznym.
Źródła i przypisy
Numery punktów PN-EN 60204-1 przywołane w artykule odnoszą się do wydania PN-EN 60204-1:2018-12, stanowiącego polskie wprowadzenie EN 60204-1:2018. Wersja europejska wprowadza IEC 60204-1:2016 z modyfikacjami; tych oznaczeń nie należy traktować jako informacji o identycznym brzmieniu wszystkich postanowień. Odnośniki zewnętrzne prowadzą wyłącznie do anglojęzycznych stron ISO, IEC i Komisji Europejskiej. Strony katalogowe identyfikują publikacje i ich zakres; nie zastępują pełnego tekstu norm.
[1] Wyposażenie elektryczne jako część bezpieczeństwa maszyny — wstęp i części 1–2 oraz 8. PN-EN 60204-1:2018-12, pkt 4.1, 4.2.1 i 4.4.1: powiązanie z oceną ryzyka maszyny, skutki nieprawidłowego działania wyposażenia oraz wymagania dotyczące jego doboru i warunków zastosowania. Dane publikacji międzynarodowej, z której pochodzi tekst bazowy: IEC 60204-1:2016 — katalog IEC. Przywołania szczegółowych postanowień w artykule dotyczą wskazanego wydania PN-EN, z uwzględnieniem modyfikacji europejskich.
[2] Prowadzenie przewodów, EMC i pomiar termoparowy — część 1. PN-EN 60204-1:2018-12, pkt 4.4.2 i 13.1.3 oraz informacyjny załącznik H, pkt H.2–H.4: emisja i odporność, warunki wspólnego prowadzenia obwodów, oddzielenie tras i połączenia ograniczające zakłócenia. Odniesienie dla charakterystyk termopar: IEC 60584-1:2013 — Thermocouples — Part 1: EMF specifications and tolerances. Norma określa funkcje odniesienia i tolerancje termopar; charakterystyki wiążą napięcie termoelektryczne z temperaturą przy złączu odniesienia utrzymywanym w 0 °C. Wyjaśnienie wpływu zakłóceń na regulację oraz proponowana diagnostyka są rozwinięciem inżynierskim, nie raportem z badania dwóch opisanych linii.
[3] Częstsze interwencje, niezawodność i dobór ochrony — część 2 oraz powiązania we wstępie i części 7. ISO 12100:2010, pkt 5.5.2.3.1 i 5.5.3.2: potrzeba, częstotliwość, czas i charakter narażenia podczas wykonywania zadań; pkt 6.2.13: ograniczanie potrzeby interwencji przez niezawodność wyposażenia, także realizującego funkcje inne niż bezpieczeństwa; pkt 6.3.2.1: dobór osłon z uwzględnieniem potrzeby dostępu. Wniosek o utracie aktualności uzasadnienia jest wynikiem porównania założeń oceny z rzeczywistą obsługą, a nie automatycznym unieważnieniem całego dokumentu lub nakazem podwyższenia PL.
[4] Barwy i znaczenie interfejsu — część 3. PN-EN 60204-1:2018-12, pkt 10.2.1, 10.3.1–10.3.3 i tablica 4. Kodowanie wskaźników według tablicy 4 oraz unikanie czerwonego zwykłego STOP blisko urządzenia do działań awaryjnych mają w analizowanym wydaniu status zaleceń. Czerwony zwykły STOP jest dopuszczony, natomiast kombinacja czerwonego elementu sterowniczego z żółtym tłem jest zastrzeżona dla działań awaryjnych. Praktyczna ocena czytelności interfejsu rozwija te postanowienia.
[5] Ochrona w TT i przykład obliczeniowy — część 4. PN-EN 60204-1:2018-12, pkt 6.3.3, załącznik A, pkt A.2.1–A.2.3, tablica A.2 oraz pkt 17.2. Podstawa obejmuje koordynację ochrony, warunkowe zastosowanie urządzenia nadprądowego, zależności Zₛ × Iₐ ≤ U₀ i Rₐ × IΔn ≤ 50 V, wymagany czas odłączenia oraz dane instalacyjne. Wartości 230 V, 23 Ω i 16 A są danymi modelowymi. Wynik 10 A obliczono przy pominięciu prądu roboczego odbiornika i pomijalnej impedancji defektu. Czas 0,2 s odnosi się do wskazanego obwodu końcowego 16 A, 230 V AC względem ziemi, rozpatrywanego w akapicie o ochronie RCD; nie jest uniwersalnym czasem dla wszystkich obwodów TT.
[6] Nadzór izolacji w IT — część 5. PN-EN 60204-1:2018-12, pkt 6.3.3: odesłanie do IEC 60364-4-41, sygnalizacja akustyczna i optyczna, możliwość ręcznego wyciszenia dźwięku oraz uzgodnienia dotyczące monitorowania i lokalizacji defektów. Odniesienie instalacyjne: IEC 60364-4-41:2005+AMD1:2017 — Protection against electric shock. Wymagania dla urządzeń prowadzących stały nadzór rezystancji izolacji względem ziemi określa IEC 61557-8:2014 — Insulation monitoring devices for IT systems. Scenariusze pierwszego i kolejnego defektu oraz sprawdzania drogi alarmu objaśniają działanie ochrony; nie zastępują pełnych wymagań instalacyjnych ani doboru urządzenia do konkretnego układu.
[7] RCD przy przemiennikach częstotliwości — część 6. PN-EN 60204-1:2018-12, pkt 6.3.3: ochrona w warunkach defektu; pkt 7.7: dodatkowa ochrona wyposażenia oraz wzmianka o możliwości wymagania typu B przy prądach ze składową DC; pkt 4.2.1 i 18.2.1: instrukcje dostawców i weryfikacja RCD. Uzupełniające odniesienia normalizacyjne: IEC 62423:2009 — wymagania i badania RCD typu F i B dla zastosowań domowych i podobnych, w zakresie tej normy; IEC 60364-5-53:2019+AMD1:2020+AMD2:2024 — dobór i montaż aparatury ochronnej, odłączającej, łączeniowej, sterowniczej i monitorującej w instalacjach niskiego napięcia. Opis prądów upływowych, wpływu składowej DC i współpracy zabezpieczeń jest wyjaśnieniem inżynierskim, nie dosłownym brzmieniem pkt 7.7 ani kompletną instrukcją doboru RCD do każdego napędu.
[8] Weryfikacja i zmiany podczas uruchomienia — część 7. PN-EN 60204-1:2018-12, pkt 18.1, 18.2.1–18.2.3, 18.6 i 18.7: zakres weryfikacji, rozdzielenie poszczególnych sprawdzeń, dokumentowanie wyników, próby funkcjonalne i rozważenie potrzeby ponownych badań po zmianach. Pkt 17.2 obejmuje między innymi dane instalacyjne, nastawy, konserwację i informacje o sprawdzaniu funkcji po naprawach lub modyfikacjach. Obserwację rzeczywistych zadań powiązano z zasadami narażenia z ISO 12100 wskazanymi w przypisie [3].
[9] Wydanie bazowe, późniejsze zmiany i harmonizacja. IEC publikuje zmianę IEC 60204-1:2016/AMD1:2021. Przywołane w artykule numery i brzmienie postanowień sprawdzono w wydaniu bazowym PN-EN 60204-1:2018-12; opracowanie nie jest przeglądem późniejszych zmian IEC ani ich europejskich wprowadzeń. Przy stosowaniu normy do konkretnego projektu trzeba odrębnie ustalić właściwe wydanie, zmiany, normę typu C i wymagania instalacyjne. Oficjalne publikacje dotyczące harmonizacji udostępnia Komisja Europejska — Machinery (MD), harmonised standards. Strona prowadzi do decyzji i wykazów; artykuł nie rozstrzyga aktualnego statusu harmonizacji poszczególnych wydań.
[10] Charakter przykładów i proponowanych sprawdzeń. Sceny organizacyjne, warianty dostępu do maszyny, dane obliczeniowe i tabele służą wyjaśnieniu zależności technicznych. Nie są raportami z pomiarów konkretnych instalacji ani kompletnymi procedurami odbioru.
Diagnostyka w części 1: To proponowany sposób ustalania przyczyny, nie obowiązkowa sekwencja badań przepisana z normy. Jego sens jest prosty: wykazać, co zmienia wskazanie, zanim zaczniemy na jego podstawie ponownie zmieniać produkcję.
Tabela w części 7: To nie jest kompletny plan weryfikacji według 60204-1. To sposób wychwycenia sytuacji, w których prawdziwe zdanie o maszynie wykorzystano do uzasadnienia znacznie szerszego wniosku.