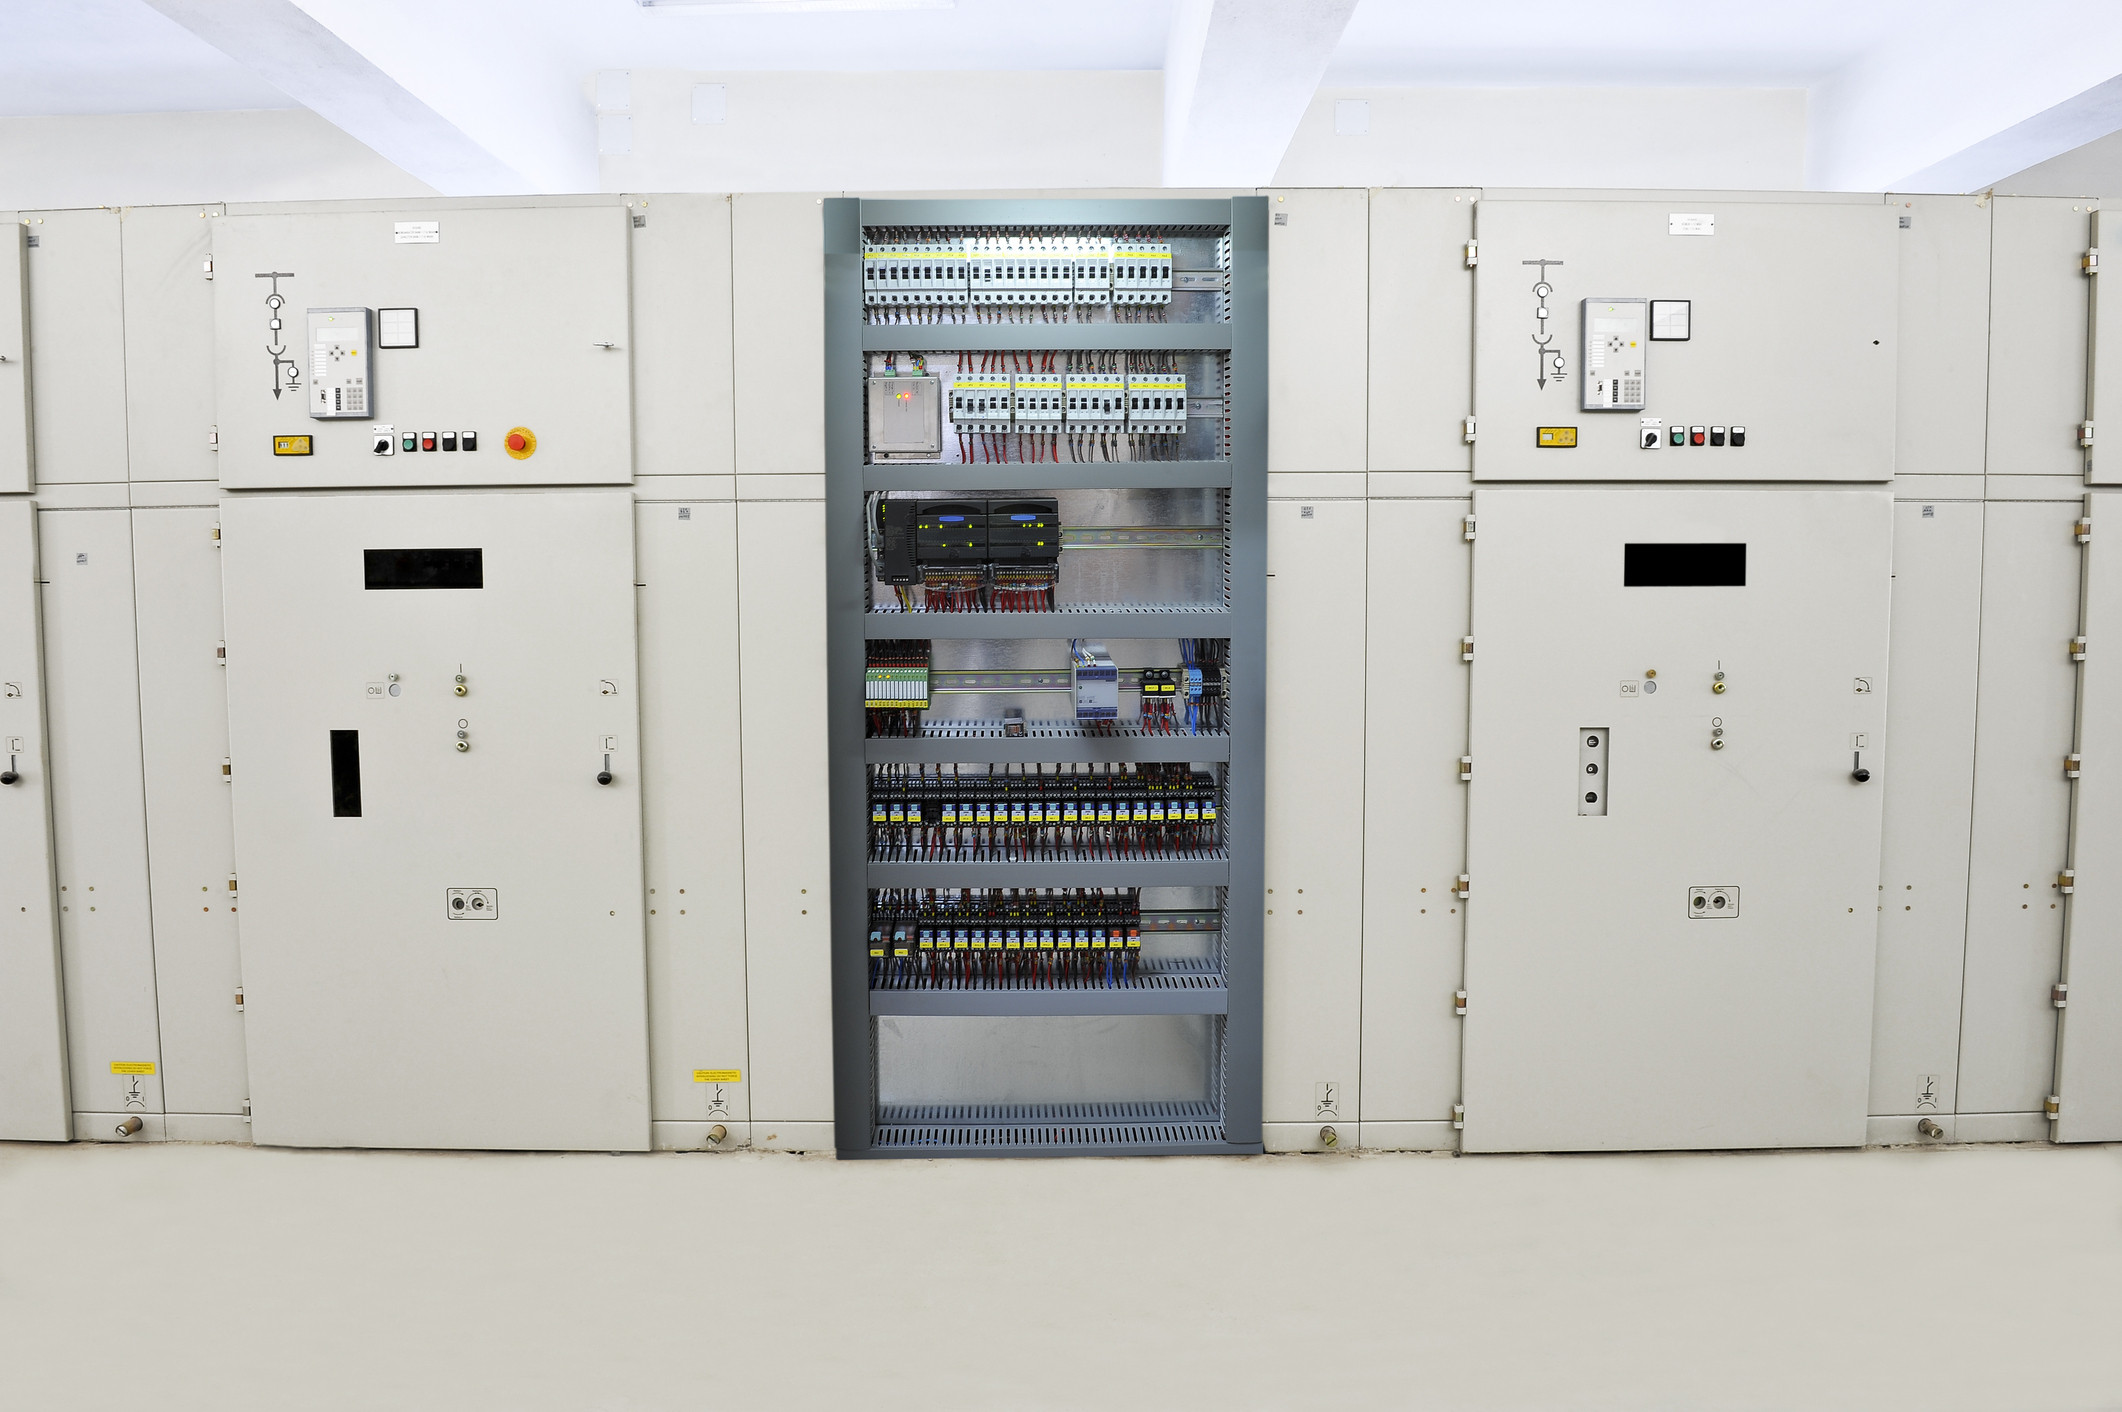
«En la segunda línea hay que poner otro ajuste». Dos líneas idénticas fabrican el mismo producto, pero necesitan consignas de temperatura distintas. El operador veterano sabe qué corregir. Al nuevo hay que enseñárselo. Si pregunta por qué dos máquinas iguales se comportan de forma diferente, le explican que cada una tiene su carácter.
Así, una medición perturbada deja de ser una avería pendiente de eliminación. Se convierte en conocimiento práctico transmitido entre turnos. El tecnólogo corrige parámetros, el operador vigila el resultado y producción confirma que, al fin y al cabo, se puede trabajar. En vez de reparar la instalación, se elevan las exigencias sobre las personas.
Es uno de los efectos menos espectaculares de los errores en el equipo eléctrico de las máquinas. No hace falta que se queme nada. Tampoco que actúe una protección. Basta con que unos conductores mal encaminados obliguen a pagar cada día más regulación, vigilancia y correcciones del proceso. El coste se esconde en horas de trabajo y termina pareciendo un gasto normal de producción.
Esto tiene mucho más que ver con la UNE-EN 60204-1 que el aspecto de las canaletas dentro del armario. Un error eléctrico puede cambiar la forma de utilizar toda la máquina. Si obliga a acceder con mayor frecuencia a una zona peligrosa, también cuestiona los supuestos de la evaluación de riesgos. Una regulación prevista una vez al mes y realizada cada hora no es la misma tarea, aunque ambas figuren en los documentos bajo la palabra «regulación».
Otras convicciones de fábrica siguen el mismo camino. La columna luminosa debe ponerse roja ante cualquier parada porque el responsable quiere localizar dónde no hay producción. Con variadores de frecuencia no se instalan diferenciales porque una vez dieron problemas. Nadie pregunta por el esquema de conexión a tierra si la tensión coincide y el conductor de protección (PE) está conectado.
Cada respuesta cierra rápidamente una conversación incómoda. Con el tiempo, pedir la justificación técnica empieza a interpretarse como falta de experiencia. Pero la experiencia sirve precisamente para distinguir una solución contrastada de un error que todo el mundo ha aprendido a manejar. El número de norma en la documentación no resuelve esa diferencia. Hay que entrar en la instalación, seguir el funcionamiento de la protección y observar qué hacen realmente las personas junto a la máquina. Sobre todo aquello que, en teoría, la máquina no iba a exigirles.
La avería más difícil de eliminar es la que ya ha conseguido convertirse en norma interna de la empresa.
1. El tecnólogo regula el proceso que la instalación está estropeando
El tecnólogo debe estabilizar la segunda línea. Recibe las indicaciones de temperatura, los resultados de producción y permiso para modificar parámetros. Con esos datos selecciona los ajustes necesarios para obtener el producto correcto. Si hace falta corregirlos, los corrige.
La causa real, sin embargo, está en el tendido de los conductores de medida junto a los cables de motor de los serv accionamientos. Las perturbaciones entran en el circuito del termopar y aparecen en el panel como si fueran temperatura. El mismo producto necesita otros ajustes no porque se haya descubierto una propiedad nueva del material, sino porque una de las instalaciones está peor ejecutada.
El departamento de tecnología ha recibido un problema que el electricista no dejó en el esquema. Lo dejó dentro de la canaleta.
El regulador recibe una medición errónea y reacciona obedientemente
Un termopar entrega una tensión pequeña que se convierte en temperatura teniendo en cuenta la característica del sensor y la temperatura de la unión de referencia. Si una perturbación falsea la lectura, el regulador trabaja con información incorrecta. Puede aumentar o reducir el calentamiento conforme a su algoritmo, aunque la temperatura real no justifique esa reacción.
El problema de medida empieza así a modificar el propio proceso. Una persona observa el resultado e intenta compensarlo cambiando consignas. Aparece una regulación manual adicional que nadie incluyó al comprar la línea automática. La automatización regula según una medición errónea. El tecnólogo corrige lo que hace la automatización. En la lista de equipos, ambos sistemas aparecen por separado: el primero como controlador; el segundo, como puesto de trabajo.
Que exista una cifra en pantalla demuestra muy poco. Una lectura perturbada puede seguir dentro del rango de medida. No tiene por qué aparecer una alarma de rotura del termopar ni un mensaje que dirija claramente la investigación hacia la instalación.
Tampoco dos esquemas idénticos garantizan el mismo comportamiento. El esquema representa conexiones. La proximidad física entre conductores, la ejecución de las pantallas y las conexiones equipotenciales se comprueban sobre la máquina.
«Pero la norma permite llevarlos juntos»
Lo permite, con condiciones. La UNE-EN 60204-1, en el apartado 13.1.3, admite que conductores pertenecientes a circuitos distintos discurran próximos, dentro de una canalización común e incluso en determinados conjuntos compartidos. La condición es que esa disposición no perturbe el funcionamiento correcto de ninguno de los circuitos.
Después aparecen las exigencias de separación o aislamiento cuando existen tensiones diferentes. Por tanto, responder «el aislamiento soporta la tensión» solo contesta a una parte de la pregunta. Los conductores no necesitan provocar un cortocircuito para que la instalación esté mal ejecutada. Basta con que un circuito deteriore la información que necesita otro.
Los requisitos de EMC abarcan tanto la emisión de perturbaciones como la inmunidad del equipo dentro del entorno previsto. El anexo informativo H desarrolla medidas para reducirlas: separar conductores de potencia y señal, ejecutar correctamente el apantallamiento y las conexiones equipotenciales, y utilizar los cables de acuerdo con las instrucciones de sus fabricantes.
Comprar un cable apantallado no deja resuelta la EMC. Todavía hay que tenderlo y terminarlo correctamente.
Primero comprobemos si la temperatura ha cambiado de verdad
Antes de volver a tocar la receta conviene cuestionar aquello que se ha tratado como una certeza: la fiabilidad de la indicación. En un diagnóstico de este tipo se compara la lectura con una medición independiente de referencia, teniendo en cuenta el punto de medida y el tiempo de respuesta de los sensores.
Al mismo tiempo se registra el funcionamiento de los accionamientos. Se busca una relación entre su actividad y la desviación de la indicación, no una simple relación con la evolución de la temperatura. El movimiento de la máquina también puede influir realmente en el proceso.
Después se revisan la configuración de la entrada y todo el circuito de medida. En una prueba controlada se evalúa el efecto de corregir el recorrido, el apantallamiento o las conexiones. No se cambia simultáneamente la receta, porque entonces sería imposible separar los efectos.
Si la causa es una perturbación, una consigna diferente para la segunda línea no demuestra que el proceso se haya desarrollado correctamente. Solo demuestra que se ha encontrado una forma de producir a pesar del error de medida. El siguiente cambio de condiciones puede exigir otra intervención.
La avería recibió su propio ajuste tecnológico. Ahora puede reproducirse junto con la receta.
2. Una vez al mes en la evaluación de riesgos, una vez por hora en producción
«La regulación ya se tuvo en cuenta en la evaluación de riesgos». Sí. Una vez al mes. Pero el operador la realiza cada hora porque, sin correcciones sucesivas, el proceso no conserva sus parámetros. La tarea mantiene el mismo nombre, de modo que sobre el papel todo parece encajar.
Supongamos que la intervención exige acceder tras un resguardo, cerca de elementos calientes del proceso. La carga de trabajo adicional se convierte también en exposición adicional. Ni siquiera es necesario permitir movimiento con el resguardo abierto para que exista un problema de seguridad. La máquina debía requerir una regulación esporádica. En realidad exige rescatar la producción de forma habitual. Sin embargo, la evaluación de riesgos sigue concediéndole las ventajas de la primera versión.
«Solo es un sensor de proceso»
Así se intenta separar la medición de la seguridad. El sensor no ejecuta una función de seguridad, el relé funciona y la apertura del resguardo detiene los accionamientos. Parece, por tanto, un problema exclusivo de calidad.
Pero es precisamente esa medición errónea la que lleva a la persona hasta la máquina con más frecuencia de la prevista. Un sensor ordinario no tiene que gobernar una protección para que su funcionamiento defectuoso invalide las condiciones con las que se seleccionó esa protección.
ISO 12100 relaciona la fiabilidad del equipo con la reducción del número de intervenciones y de la exposición a peligros. Incluye expresamente funciones que no son funciones de seguridad. Dividir los equipos entre «seguridad» y «proceso» en la documentación no exime de analizar las consecuencias de su comportamiento.
En este caso, el electricista dejó un circuito de medida perturbado. El tecnólogo encontró ajustes que permiten producir. El operador ejecuta tareas adicionales. Cada departamento ha atendido su propio tramo. Solo la frecuencia de exposición carece de departamento propio. Por eso resulta tan fácil que se quede sin dueño.
Si la justificación de una reducción suficiente del riesgo se apoyaba en un acceso esporádico, no puede seguir considerándose actual cuando la intervención pasa a realizarse cada hora. No es cuestión de poner una nueva fecha en la revisión. Ha cambiado el dato en el que se apoyaba la conclusión.
| Supuesto utilizado en la evaluación | Trabajo real en el caso analizado | Qué debe evaluarse de nuevo |
|---|---|---|
| Regulación una vez al mes. | Intervención cada hora. | Frecuencia de exposición al peligro. |
| Una tarea breve durante una parada planificada. | Correcciones y comprobaciones repetidas hasta obtener el resultado correcto. | Tiempo total de exposición y condiciones de ejecución. |
| Resguardo fijo retirado esporádicamente. | Acceso necesario varias veces durante el turno. | Adecuación de la protección a la necesidad real de acceso. |
No se resuelve aplicando un multiplicador mecánico. Una regulación más frecuente no produce automáticamente un incremento concreto del Risk Score en máquinas. Hay que comprobar qué hace la persona, a qué peligros se expone, durante cuánto tiempo y con qué protección.
Lo que sí resulta indefendible es conservar la frecuencia antigua. Eso equivale a evaluar conscientemente unas condiciones distintas de las existentes en el puesto.
El resguardo elegido para una revisión ahora sostiene la producción
Supongamos que la escasa necesidad de acceso justificó un resguardo fijo. Para una tarea mensual, desmontarlo, realizar el trabajo y volver a fijarlo encajaba en la organización prevista. Ahora hay que repetir esa operación durante todo el turno.
Finalmente alguien deja el resguardo sin fijar. La empresa descubre un nuevo problema: la conducta inadecuada del personal. La canaleta permanece intacta. En cambio, el operador recibe otra formación.
Eso no justifica trabajar sin protección. Sí revela dónde se interrumpió el análisis causal. ISO 12100 advierte de la relación entre una necesidad creciente de acceso y la falta de reposición de los resguardos fijos. En esas condiciones debe seleccionarse otra solución adecuada, no tratar el desmontaje habitual como un asunto exclusivamente disciplinario.
También sería absurdo mantener la medición defectuosa y limitarse a facilitar la apertura de la máquina. Primero debe eliminarse la causa de las intervenciones innecesarias. Después se elige la protección para las tareas que realmente continúen siendo necesarias.
Mientras la avería exista, la evaluación y los medios de protección deben reflejar las condiciones actuales, no la promesa de una reparación futura. Tras corregir la instalación se comprueba tanto la estabilidad de la indicación como la desaparición de las correcciones continuas. Solo entonces puede confirmarse qué supuestos vuelven a corresponder con la máquina real.
Una evaluación de riesgos preparada para una regulación esporádica no da coartada a una máquina que la exige durante todo el turno.
3. Rojo porque al responsable no le gustan las paradas
«Cuando la máquina esté parada, quiero una luz roja. Así veré inmediatamente dónde no hay producción». El especialista en automatización recibe una orden clara. Solo tiene que vincular la señal con la ausencia de funcionamiento automático.
La máquina ha terminado el lote: rojo. Espera material: rojo. Existe un estado peligroso: también rojo. La columna luminosa comunica perfectamente el descontento del responsable. Informar al operador ya es otra historia.
Un solo color, órdenes contradictorias
Cuando falta material, la persona debe acercarse y ejecutar la tarea prevista. Ante determinados estados peligrosos quizá deba actuar de inmediato o mantenerse lejos de la máquina. Si ambos casos se representan igual, el color deja de ayudar a identificar la respuesta necesaria.
Ese es el problema. No que alguien haya ofendido una tabla de colores.
La UNE-EN 60204-1 recomienda codificar los indicadores según el estado de la máquina. En la tabla 4, el rojo corresponde a una emergencia asociada a un peligro; el amarillo, a una situación anormal; y el azul, a una acción obligatoria del operador. El verde indica una situación normal y el blanco proporciona información neutra.
«No produce» no es una categoría de peligro. Del mismo modo, «produce» no confirma que exista seguridad. El final de un lote, la petición de reposición de material y la advertencia de un peligro deben distinguirse. No basta con reducirlos a una condición común: «el ciclo automático no está funcionando».
«Los operadores ya saben qué significa el rojo». En realidad saben que el color, por sí solo, no significa nada. Deben investigar si esta vez toca reponer material, retirar el producto o alejarse del equipo. Se diseñó una señal muy visible y luego se le quitó cualquier significado distintivo.
El responsable tiene derecho a conocer las paradas. Para ello no necesita apropiarse de toda la señalización de advertencia. La información de producción puede separarse y describirse. La codificación recomendada deja espacio para diferentes estados y necesidades de intervención. Solo exige algo más que asignar una lámpara a un bit del PLC.
Un STOP rojo junto a un E-STOP rojo
En un pupitre, el problema puede aparecer a la inversa: la persona no recibe una señal, sino que debe escoger el dispositivo con el que actuará. A poca distancia hay un STOP rojo ordinario y un E-STOP rojo. El diseñador conoce la función de ambos. Durante la recepción pulsa el correcto y confirma su funcionamiento. Ha comprobado que él mismo no confunde los pulsadores que él mismo colocó. Cuesta imaginar unas condiciones de prueba más favorables.
La norma admite el rojo para un STOP ordinario, pero recomienda evitarlo cerca de un dispositivo destinado a una acción de emergencia. Para la parada ordinaria se prefiere el negro; también se contemplan gris y blanco. En cambio, un actuador rojo sobre fondo amarillo queda reservado a las acciones de emergencia.
No se trata de declarar incorrecto cualquier STOP rojo. Hay que comprobar si la disposición concreta facilita el reconocimiento del dispositivo adecuado o si una dificultad evitable se justifica mediante la costumbre de la plantilla. Importan conjuntamente el color, la forma, el fondo, la identificación y la ubicación. La diferencia dibujada en el esquema no basta.
Si el STOP ordinario permite completar una fase del proceso, pulsarlo en lugar del E-STOP producirá exactamente esa respuesta. El controlador no adivinará que la persona pretendía utilizar el pulsador vecino. Por eso debe analizarse la función de parada de emergencia dentro de la interfaz real, no como un símbolo aislado.
Comprobamos el significado, no solo si se enciende
Durante la recepción de la señalización conviene recorrer estados concretos: final de lote, espera de intervención, anomalía del proceso y situación peligrosa. Para cada uno se determina qué verá la persona, cómo reconocerá la prioridad y qué acción se espera de ella.
También hay que provocar la coincidencia de varios estados y comprobar que la información productiva no oculta una advertencia. Con los pulsadores se hace algo equivalente: se evalúan su identificación y accesibilidad desde el puesto de operación, y después la reacción real de la máquina.
La instrucción debe explicar una interfaz coherente, no reconciliar contradicciones que el diseño dejó abiertas. Una prueba de salidas del PLC confirma que se enciende la lámpara correcta. No demuestra que esa lámpara transmita la información correcta.
El responsable puede fijar las prioridades de producción. El significado de una señal de peligro no debería negociarse con el plan del turno.
4. TT: hay puesta a tierra. ¿Pero qué desconectará la alimentación?
«Conductor de protección conectado. Continuidad verificada. Protección dimensionada para la carga». Parece completo hasta que alguien pregunta en qué esquema de conexión a tierra funciona la máquina y qué ocurrirá tras un fallo de aislamiento.
Consideremos una máquina conectada a TT cuya protección en caso de defecto depende exclusivamente de un dispositivo de sobreintensidad. La selección se copió de proyectos anteriores. Nadie verificó las condiciones de desconexión en el nuevo lugar porque la tensión coincidía y la puesta a tierra estaba instalada.
El proveedor copió la protección. No pudo copiar las condiciones en las que debía actuar.
La corriente no desaparece dentro del electrodo de tierra
En TN, la corriente de defecto dispone de un camino metálico de retorno, a través de los conductores de protección, hasta el punto puesto a tierra de la fuente. En TT, las masas accesibles se conectan a una toma de tierra independiente de la utilizada por la fuente.
El circuito de defecto incluye el terreno y los electrodos de tierra de la instalación y de la fuente. Tras un fallo de aislamiento, la corriente circula desde la fase hacia la envolvente, atraviesa la conexión de protección y el sistema de puesta a tierra, y vuelve a la fuente. Su valor depende de la impedancia de todo ese bucle, no solo de la resistencia del conductor situado entre la envolvente y el borne PE.
Una puesta a tierra no es un desagüe por el que se vacía la corriente y se termina el cálculo. Por eso una continuidad excelente del circuito de protección puede coexistir con una corriente insuficiente para disparar el dispositivo de sobreintensidad. No hay contradicción. Se ha verificado una conexión, pero todavía no se ha demostrado la eficacia de la protección elegida.
Diez amperios no convencerán a una protección de 16 A
Tomemos un ejemplo sencillo: tensión respecto de tierra de 230 V, impedancia total del bucle de defecto a tierra de 23 Ω y dispositivo de sobreintensidad de 16 A. Se considera un defecto de impedancia despreciable entre fase y envolvente, sin incluir la corriente de servicio del receptor.
La corriente aproximada será:
I = U₀ / Zₛ = 230 V / 23 Ω = 10 A.
Es menor que la corriente nominal del dispositivo. No hay motivos para esperar que desconecte el circuito por sobreintensidad. Mientras tanto, la envolvente puede mantener una tensión peligrosa respecto de tierra.
La protección no está averiada. Diez amperios frente a dieciséis nominales no justifican su intervención. Era el proyectista quien debía reconocer antes el problema.
La condición indicada en el anexo A.2 es Zₛ × Iₐ ≤ U₀. La magnitud decisiva es Iₐ: la corriente que provoca la actuación del dispositivo dentro del tiempo exigido. No es la corriente nominal impresa en su carcasa. Confundirlas proporciona cálculos muy cómodos. El dispositivo, sin embargo, actuará conforme a su curva, no conforme a nuestro error.
El RCD es la solución principal. La excepción debe demostrarse
La UNE-EN 60204-1 señala el dispositivo diferencial (RCD), acompañado de la protección adecuada contra sobreintensidades, como solución principal para la protección en caso de defecto en TT. También admite emplear únicamente un dispositivo de sobreintensidad, pero exige garantizar de forma permanente y fiable una impedancia del bucle suficientemente baja.
«La norma permite TT sin diferencial». Sí. El cálculo anterior acaba de demostrar por qué no podemos aplicar esa posibilidad en este ejemplo. Encontrar una excepción en una norma no mejora los parámetros de la instalación.
Cuando se utiliza un RCD se comprueba, entre otros aspectos, la condición Rₐ × IΔn ≤ 50 V, donde Rₐ incluye la resistencia del electrodo de tierra y del conductor de protección, e IΔn es la corriente diferencial asignada de disparo. Además, debe cumplirse el tiempo de desconexión exigido.
Para el circuito final modelo de 16 A y 230 V AC respecto de tierra, la tabla A.2 indica 0,2 s. Cumplir la desigualdad no demuestra por sí solo ese tiempo. Instalar un RCD tampoco demuestra que su selección, conexión o coordinación sean correctas.
El dispositivo no tiene por qué estar dentro del armario de la máquina. La protección puede proporcionarla un aparato correctamente seleccionado en la instalación de alimentación. Hay que identificar qué dispositivo protege el circuito y bajo qué condiciones, en vez de convertir el límite de suministro en el límite del análisis.
El fabricante debe establecer los requisitos de conexión. El anexo A.2 permite utilizar los datos de la futura instalación o especificar parámetros admisibles para máquinas fabricadas en serie. La resistencia máxima del electrodo o la impedancia máxima del bucle asumidas en el proyecto deben figurar en las instrucciones de instalación.
«Conectar conforme a las buenas prácticas» no transmite ese dato. Solo entrega al siguiente electricista la tarea de adivinar qué consideró suficiente el anterior.
La envolvente puede estar impecablemente conectada al PE y la protección seguir siendo ineficaz. Protege el circuito correctamente diseñado, no la mera presencia de un conductor verde y amarillo.
5. Una red IT sin vigilancia porque producción no debe detenerse
«Es IT. Con el primer defecto a tierra no desconecta». La ventaja se recuerda bien. Resulta más difícil explicar cómo sabrá mantenimiento que ese primer defecto ya se ha producido.
Consideremos una instalación en la que se aprovecha la continuidad de servicio, pero no se dispone de vigilancia capaz de detectar y señalizar un deterioro del aislamiento. La máquina continúa produciendo, las protecciones no desconectan y no llegan avisos. Se ha elegido un sistema donde la avería no tiene por qué manifestarse mediante una parada y después se ha omitido su detección. Excelente método para mejorar las estadísticas de averías notificadas.
¿Qué es exactamente lo que está aislado?
En IT, las partes activas están aisladas de tierra o el punto de la fuente está unido a tierra mediante una impedancia suficientemente elevada. Eso no significa dejar las envolventes metálicas sin conductor de protección ni puesta a tierra.
Ante el primer fallo de aislamiento, la corriente a tierra queda limitada por las propiedades del sistema: la impedancia del aislamiento, las capacidades respecto de tierra y, en su caso, la impedancia conectada a la fuente. Si se cumplen las condiciones de protección, no es necesario desconectar inmediatamente.
Esto permite localizar y eliminar el defecto sin interrumpir bruscamente el proceso. No convierte un aislamiento deteriorado en el nuevo estado aceptable de la instalación. Precisamente por eso se necesita vigilancia.
El dispositivo de vigilancia del aislamiento (IMD) controla la resistencia de aislamiento del sistema respecto de tierra y señaliza que ha caído por debajo del valor establecido. Una medición durante la recepción no sustituye esa función durante la explotación. El protocolo confirma lo medido el día del ensayo. No trabaja en el turno de noche.
Silenciar la alarma no mejora el aislamiento
La UNE-EN 60204-1, en el apartado 6.3.3, remite para IT a los requisitos correspondientes de IEC 60364-4-41. También exige mantener una señal acústica y óptica durante el defecto de aislamiento. Permite silenciar manualmente el sonido después de que se haya activado.
La diferencia importa. Puede confirmarse la recepción de la información y detener el aviso acústico. No puede deducirse de ello que la causa haya desaparecido.
Supongamos que existe un IMD, pero el personal ha aprendido a borrar el mensaje porque «la máquina sigue funcionando con normalidad». La alarma reaparece y termina considerándose una molestia del propio equipo de vigilancia. El aislamiento empeoró. La reclamación la recibió el dispositivo que se atrevió a indicarlo.
Si, después de reconocer la alarma, la pantalla vuelve al estado normal aunque el defecto siga presente y no exista otra señal óptica mantenida, la información se ha eliminado de la interfaz, no de la instalación. El siguiente turno quizá ni siquiera sepa que trabaja con una avería pendiente.
El segundo defecto no tiene por qué aparecer en la misma máquina
El primer defecto puede unir L1 con la envolvente de un equipo. El siguiente puede unir L2 con la envolvente de otro equipo alimentado por el mismo sistema IT. Si comparten conexiones de protección, aparece una trayectoria de cortocircuito entre fases a través de esas conexiones. Entonces debe garantizarse la desconexión automática exigida.
La frase «el primer defecto no desconecta» ya no describe la situación. La vigilancia del aislamiento y la protección que desconecta ante un defecto posterior realizan tareas distintas. El IMD no sustituye a los dispositivos de desconexión. Esperar a que estos actúen ante el segundo fallo tampoco sustituye la detección y gestión del primero.
Dejar un defecto conocido sin corregir elimina la ventaja que justificó elegir IT. En vez de utilizar la información para organizar una reparación, la empresa espera a que la siguiente avería imponga por su cuenta la fecha de la parada.
«La vigilancia está en el cuadro». Bien. ¿Hasta dónde llega la alarma?
Que no haya un IMD en el armario de la máquina no demuestra que falte vigilancia. Puede proporcionarla un dispositivo que cubra el sistema de alimentación correspondiente. Pero hay que establecer su alcance real, no limitarse a encontrar un aparato con el nombre correcto.
¿Qué circuitos supervisa? ¿Incluye la máquina en todas las configuraciones previstas de alimentación? ¿Dónde aparece la alarma? ¿Quién debe atenderla?
Durante la recepción se verifican los ajustes y el recorrido completo de la señal conforme a las instrucciones de los dispositivos. Debe confirmarse que la información llega a un lugar donde será advertida, permanece disponible mientras dure el defecto y conduce a una actuación definida.
Un diodo encendido dentro de un cuadro cerrado puede demostrar que el aparato funciona. Sirve de poco a quienes desconocen que existe. El proveedor supuso que la planta atendería la alarma. La planta supuso que el proveedor lo había resuelto todo. El aislamiento no participó en esa reunión.
Del sistema IT se tomó la posibilidad de seguir produciendo. La obligación de enterarse del defecto se trató como un accesorio opcional.
6. «Con variadores de frecuencia no ponemos diferenciales»
El RCD dispara cuando arrancan los accionamientos. Después de varias paradas alguien lo retira. La máquina vuelve a funcionar, se cierra la incidencia y el disparo no investigado se convierte en regla de diseño: con variadores de frecuencia no se instalan diferenciales.
Se ha extraído una conclusión sobre todos los variadores sin descubrir siquiera por qué actuaba aquel circuito. Decir «este RCD no es adecuado para esta aplicación» puede ser completamente cierto. Concluir «por tanto, ya no necesitamos la protección que debía proporcionar» es creación propia.
La corriente de fuga no espera a que falle el aislamiento
Un sistema de accionamiento en funcionamiento puede producir corrientes hacia tierra sin que exista un fallo de aislamiento. Influyen el diseño del equipo, los filtros EMC, las capacidades de los cables de motor y la frecuencia de conmutación. También aparecen transitorios durante la conexión.
El RCD responde a la corriente diferencial según sus características. El controlador no le envía un mensaje diciendo: «Solo se están cargando unas capacidades; por favor, no interrumpa la producción».
Por eso un disparo puede revelar que la protección está mal adaptada a un equipo que funciona correctamente. También puede indicar una avería real. La presencia de un variador de frecuencia en el esquema no decide entre ambas posibilidades.
Hay que medir o evaluar las corrientes durante la conexión y el servicio, su forma y la configuración del circuito. Un accionamiento con un cable de motor corto no tiene por qué plantear las mismas exigencias que el mismo accionamiento con un cable largo.
Si varios equipos comparten un RCD, debe evaluarse la corriente diferencial total. No basta con repetir la selección válida para un único dispositivo. Las corrientes no desaparecen porque cada accionamiento, considerado por separado, cumpla un supuesto. El dispositivo común trabaja con todo el grupo conectado.
Eso debe resolverse durante el diseño. Retirar el aparato elimina su reacción, no la corriente que provocaba esa reacción.
La ausencia de disparo puede ser una noticia peor
Con equipos de electrónica de potencia también debe estudiarse la forma de la corriente diferencial en caso de defecto. Puede incluir una componente DC para la que el RCD instalado no sea adecuado. Una componente continua suficientemente elevada puede degradar la capacidad de detección de un dispositivo de tipo AC o A.
En determinadas condiciones aparece el llamado cegado del RCD: el dispositivo permanece conectado aunque ya no responda como se esperaba ante una corriente de defecto. Esta variante obtiene resultados excelentes en producción. La protección deja de molestar porque ha dejado de proteger correctamente.
Ni siquiera es necesario que el dispositivo esté averiado. Basta con aplicarlo en condiciones para las que no ofrece las propiedades requeridas.
La UNE-EN 60204-1, en el apartado 7.7, indica que puede ser necesario un RCD de tipo B cuando puedan aparecer corrientes de defecto con componentes DC. La selección concreta debe relacionarse con el diseño del sistema y con las instrucciones del fabricante del accionamiento.
Pedir «un diferencial para variador» no resuelve el problema. El tipo define la capacidad de respuesta frente a determinadas formas de corriente. Todavía deben decidirse la corriente diferencial asignada, la respuesta en frecuencia, el tiempo de actuación y las condiciones de utilización.
También hay que mirar aguas arriba del armario. Una componente continua que atraviese un RCD de tipo B sin alcanzar su umbral puede afectar a una protección común situada antes en la instalación. Instalar el aparato adecuado junto al accionamiento no demuestra automáticamente que todo el sistema de protección sea correcto.
Un diseño que termina en los bornes de la propia entrega puede trasladar el problema al cuadro del cliente. Allí tampoco se resolverá declarando que «nuestro armario lleva tipo B».
«Pondré un umbral mayor» también exige cálculos
Aumentar la corriente diferencial asignada de disparo o introducir un retardo puede reducir actuaciones no deseadas. Pero debe seguir permitiendo que se cumplan las condiciones de la protección para la que se utiliza el RCD.
En el TT analizado anteriormente, cambiar el umbral modifica la condición relacionada con la resistencia de tierra. Introducir una temporización afecta al tiempo de desconexión. Estos parámetros no pueden aumentarse hasta que la máquina deje de pararse.
Un umbral seleccionado mediante el método «todavía dispara; súbelo un poco más» está perfectamente coordinado con la paciencia del responsable. Su coordinación con la protección contra contactos eléctricos debe demostrarse aparte.
La solución puede exigir otro tipo de RCD, dividir circuitos, limitar las corrientes de fuga mediante medidas admitidas por el fabricante o cambiar el concepto de protección. Desconectar el conductor de protección (PE) no es un concepto de protección. Retirar por cuenta propia el filtro EMC tampoco: puede trasladar el problema desde el diferencial hacia mediciones y controles perturbados.
No todas las máquinas con variador de frecuencia necesitan un RCD. Si las medidas exigidas se garantizan eficazmente por otro medio, su ausencia puede estar justificada. La justificación es la eficacia demostrada de la protección, no la mera presencia del variador.
Un RCD retirado deja de causar paradas. Resulta difícil presentar ese dato como un resultado favorable de la protección contra contactos eléctricos.
7. ¿Superó la prueba la máquina o el equipo humano que salvó su funcionamiento?
Durante la recepción de nuestra línea, el tecnólogo modifica una consigna, el especialista en automatización corrige la configuración y el operador repite el ciclo. Tras varios intentos, el producto cumple las exigencias. El protocolo recoge un resultado positivo.
Todas las intervenciones se han tratado como apoyo a la puesta en marcha. Nadie ha determinado cuáles eliminaron la causa del problema y cuáles tendrán que repetirse durante la producción. La máquina recibe el aprobado por un resultado alcanzado gracias al esfuerzo conjunto de varios especialistas. La instrucción prevé un solo operador.
Las correcciones durante la prueba también forman parte del resultado
Una puesta en marcha requiere ajustes. El problema no es modificar parámetros antes de la recepción, sino aceptar la máquina sin demostrar que, una vez terminados los trabajos, funciona conforme a lo previsto.
Si durante la prueba definitiva siguen haciendo falta correcciones no previstas, hay que registrarlas. ¿Qué se cambió? ¿Por qué? Después del cambio, ¿se repitió todo el ciclo considerado o simplemente se esperó a que apareciera la primera pieza buena?
La primera pieza correcta puede cerrar la discusión mucho antes que la eliminación de la causa de las piezas defectuosas. Especialmente cuando el transporte de la máquina ya está contratado.
Ante una medición perturbada no basta con conseguir la calidad requerida. Debe confirmarse la fiabilidad de la indicación en las condiciones de funcionamiento previstas y comprobar que han dejado de ser necesarias las intervenciones adicionales. De lo contrario, se entrega al cliente una pieza correcta obtenida durante la prueba y un proceso averiado para la explotación diaria.
Las tareas planificadas del operador no son un defecto de automatización. El rescate improvisado del proceso no debe desaparecer del análisis solo porque una persona lo ejecute con habilidad, especialmente cuando aumenta el acceso a peligros frente a lo previsto al diseñar la protección.
Durante la recepción conviene observar también a la persona. No para comprobar si merece utilizar la máquina, sino para descubrir qué le exige realmente la máquina.
El instrumento de medida no hará por nosotros el resto de la recepción
«Las mediciones eléctricas son favorables». Perfecto. ¿Qué requisitos se han comprobado con ellas?
La UNE-EN 60204-1, en el capítulo 18, remite al alcance de verificación establecido en la norma de producto específica. Si no existe, exige comprobar la conformidad de la ejecución con la documentación, la continuidad del circuito de protección, las condiciones de desconexión automática cuando la protección en caso de defecto dependa de ella y las pruebas funcionales.
La medición de la resistencia de aislamiento y el ensayo de tensión aparecen por separado. No sustituyen las demás comprobaciones. Tampoco todas las verificaciones del capítulo tienen las mismas condiciones de aplicación. El alcance depende del equipo y de los requisitos. El selector giratorio del instrumento disponible no es el índice de la norma.
Un resultado correcto de continuidad no demuestra que la protección desconecte el circuito adecuado dentro del tiempo exigido. Tampoco confirma que la alarma del IMD llegue al personal ni que la temperatura indicada continúe siendo fiable mientras funcionan los accionamientos.
La comparación con el esquema tiene límites similares. Si la ejecución reproduce fielmente un error del proyecto, la comprobación documental puede obtener un resultado excelente. Se habrá demostrado que el error fue construido con gran precisión, no que sea aceptable.
| Qué se ha dado por resuelto | Qué sigue necesitando verificación | Dónde buscar la evidencia |
|---|---|---|
| «La segunda línea utiliza otros ajustes». | ¿La medición es fiable y se ha eliminado la causa de las correcciones? | Comparación con una referencia, registro durante el funcionamiento de los accionamientos y prueba tras corregir la instalación. |
| «La regulación figura en la evaluación de riesgos». | ¿La evaluación refleja la frecuencia, duración y condiciones reales? | Observación de tareas, registro de intervenciones y revisión de los supuestos de protección. |
| «Las lámparas se encienden y los pulsadores funcionan». | ¿La persona reconoce el estado, la acción necesaria y el dispositivo correcto? | Descripción de señales, evaluación del pupitre y pruebas de estados y reacciones concretos. |
| «En TT hemos conectado el PE». | ¿Qué garantiza la desconexión eficaz tras un defecto? | Datos de alimentación, selección y coordinación de protecciones, incluida la instalación anterior a la máquina. |
| «IT permite continuar produciendo». | ¿El defecto será detectado, señalizado y atendido? | Alcance de vigilancia, ajustes, prueba de la señalización y respuesta establecida. |
| «Con los variadores ya no dispara». | ¿La solución mantiene la protección exigida? | Justificación de la selección, instrucciones de fabricantes, coordinación y ensayos aplicables. |
Después de una corrección hay que revisar qué cubren los resultados anteriores
Durante la puesta en marcha se cambia el ajuste de una protección, se sustituye un aparato o se modifica el recorrido de unos conductores. La documentación y los resultados deben corresponder con la configuración finalmente entregada.
La norma exige considerar si son necesarias nuevas verificaciones y pruebas después de una modificación. Su alcance depende del impacto del cambio. No hay que repetirlo todo sin pensar, pero tampoco suponer que el resultado anterior cubre automáticamente la corrección porque se ejecutó ese mismo día.
La fecha del protocolo coincide. El dispositivo al que se refería la medición ya ha salido del armario.
El registro debería identificar la configuración ensayada, los ajustes relevantes, las condiciones de prueba y el criterio de aceptación. También debe documentar las desviaciones y cómo se cerraron. Así puede saberse qué quedó realmente confirmado sin reconstruir toda la puesta en marcha desde la memoria de quienes participaron.
La documentación y los resultados de las verificaciones deben diferenciar una corrección que elimina la causa de otra que habrá que repetir cada hora. La primera es un resultado de ingeniería. La segunda es una nueva obligación impuesta al operador.
Si durante la prueba las personas corrigieron continuamente a la máquina, su intervención también forma parte del resultado. No puede restarse al firmar el protocolo.
8. La costumbre de fábrica no repara el proyecto
Una instalación mal ejecutada se paga al comprar la máquina y se sigue pagando después: con tiempo de operadores, trabajo de tecnólogos y nuevas paradas. Poco a poco, la factura se integra tan bien en los costes de producción que proponer la eliminación de la causa empieza a sonar como una complicación innecesaria.
No hay tiempo para una parada destinada a corregir el proyecto. Curiosamente, siempre aparece tiempo para corregir sus consecuencias todos los días.
El conocimiento de la plantilla experimentada debería volver al proyectista. Son los trabajadores quienes pueden indicar cuándo una medición deja de ser fiable, qué exige realmente una puesta en marcha y qué tareas se repiten aunque debían ser esporádicas. Su capacidad de adaptación es una fuente valiosa de información sobre la máquina. En los casos descritos se ha utilizado, sobre todo, para retrasar la reparación.
Aplicar la UNE-EN 60204-1 exige confrontar el proyecto con el equipo real y sus condiciones de funcionamiento. Hay que demostrar la actuación de la protección, la idoneidad de las soluciones empleadas y la correspondencia entre los supuestos del diseño y el uso efectivo de la máquina.
Una costumbre mantenida durante años no aporta los cálculos que faltan ni sustituye los resultados de las verificaciones. Por eso, ante el próximo «esta máquina es así», conviene pedir la causa.
Si la respuesta es el nombre del único operador capaz de mantener la producción, habremos descubierto algo sobre la competencia de esa persona. El proyecto seguirá esperando su defensa.
Las personas pueden aprender a convivir con un defecto de la máquina. Eso no convierte el defecto en un requisito tecnológico.
Fuentes y notas
Los números de apartados citados se refieren a la edición de diciembre de 2018 utilizada como base para la UNE-EN 60204-1. La versión europea incorpora IEC 60204-1:2016 con modificaciones; estas designaciones no deben interpretarse como garantía de que todas las disposiciones tengan una redacción idéntica. Los enlaces identifican las publicaciones y su alcance, pero no sustituyen el texto completo de las normas.
[1] Equipo eléctrico y seguridad de la máquina. UNE-EN 60204-1, apartados 4.1, 4.2.1 y 4.4.1: relación con la evaluación de riesgos, consecuencias de un funcionamiento incorrecto y selección del equipo para las condiciones previstas. Publicación internacional de base: IEC 60204-1:2016, catálogo de IEC.
[2] Tendido de conductores, EMC y termopares. UNE-EN 60204-1, apartados 4.4.2 y 13.1.3, y anexo informativo H, apartados H.2 a H.4. Referencia para las características de los termopares: IEC 60584-1:2013, Termopares, parte 1: especificaciones y tolerancias de la fuerza electromotriz. La estrategia de diagnóstico descrita es un desarrollo de ingeniería, no el informe de ensayo de dos líneas concretas.
[3] Intervenciones frecuentes, fiabilidad y selección de la protección. ISO 12100:2010, apartados 5.5.2.3.1, 5.5.3.2, 6.2.13 y 6.3.2.1. La pérdida de validez de una justificación se deriva de comparar los supuestos con el uso real; no implica automáticamente invalidar todo el documento ni elevar un nivel de prestaciones.
[4] Colores e interfaz. UNE-EN 60204-1, apartados 10.2.1 y 10.3.1 a 10.3.3, y tabla 4. La codificación de indicadores y la recomendación de evitar un STOP rojo ordinario junto a un dispositivo de emergencia conservan el carácter indicado en la edición analizada. El actuador rojo sobre fondo amarillo queda reservado a acciones de emergencia.
[5] Protección en TT. UNE-EN 60204-1, apartado 6.3.3, anexo A, apartados A.2.1 a A.2.3, tabla A.2 y apartado 17.2. Incluye las relaciones Zₛ × Iₐ ≤ U₀ y Rₐ × IΔn ≤ 50 V. Los valores 230 V, 23 Ω y 16 A son datos de ejemplo; el tiempo de 0,2 s corresponde al circuito final descrito y no es universal.
[6] Vigilancia del aislamiento en IT. UNE-EN 60204-1, apartado 6.3.3, y IEC 60364-4-41:2005+AMD1:2017, protección contra los choques eléctricos. Los requisitos para los dispositivos que vigilan continuamente la resistencia de aislamiento se encuentran en IEC 61557-8:2014, dispositivos de vigilancia del aislamiento para sistemas IT.
[7] RCD y variadores de frecuencia. UNE-EN 60204-1, apartados 4.2.1, 6.3.3, 7.7 y 18.2.1. Referencias complementarias: IEC 62423:2009 e IEC 60364-5-53:2019+AMD1:2020+AMD2:2024. La explicación sobre corrientes de fuga, componentes DC y coordinación no constituye una instrucción completa para cualquier accionamiento.
[8] Verificación y modificaciones. UNE-EN 60204-1, apartados 17.2, 18.1, 18.2.1 a 18.2.3, 18.6 y 18.7. Comprenden el alcance de la verificación, la separación entre ensayos, la documentación de resultados, las pruebas funcionales y la consideración de nuevas comprobaciones después de cambios.
[9] Modificaciones posteriores y armonización. IEC ha publicado IEC 60204-1:2016/AMD1:2021. Este artículo no revisa modificaciones posteriores ni determina qué edición debe aplicarse a un proyecto concreto. Deben establecerse por separado la edición pertinente, la norma de tipo C y los requisitos de instalación. La Comisión Europea publica la información sobre normas armonizadas para máquinas; la página conduce a las decisiones y listas oficiales, pero este artículo no determina el estado de armonización de cada edición.
[10] Alcance de los ejemplos. Las escenas organizativas, los casos de acceso, los datos de cálculo y las tablas explican relaciones técnicas. No son informes de medición de instalaciones concretas ni procedimientos completos de recepción. La estrategia de diagnóstico de la primera parte pretende demostrar qué altera la indicación antes de volver a modificar la producción. La tabla de la parte 7 sirve para detectar conclusiones excesivas; no sustituye un plan completo de verificación conforme a la UNE-EN 60204-1.